- nach Hause
- >
- Produkte
- >
- Kegelbrecher-Gegenwellenbaugruppe
- >
- Kegelbrecher-Ritzelwellengehäuse
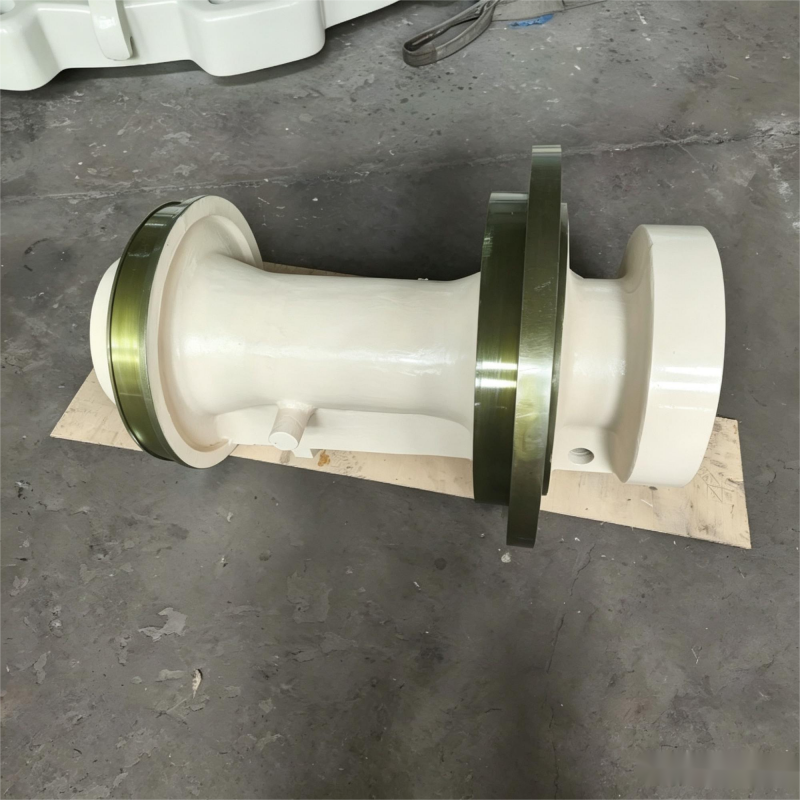
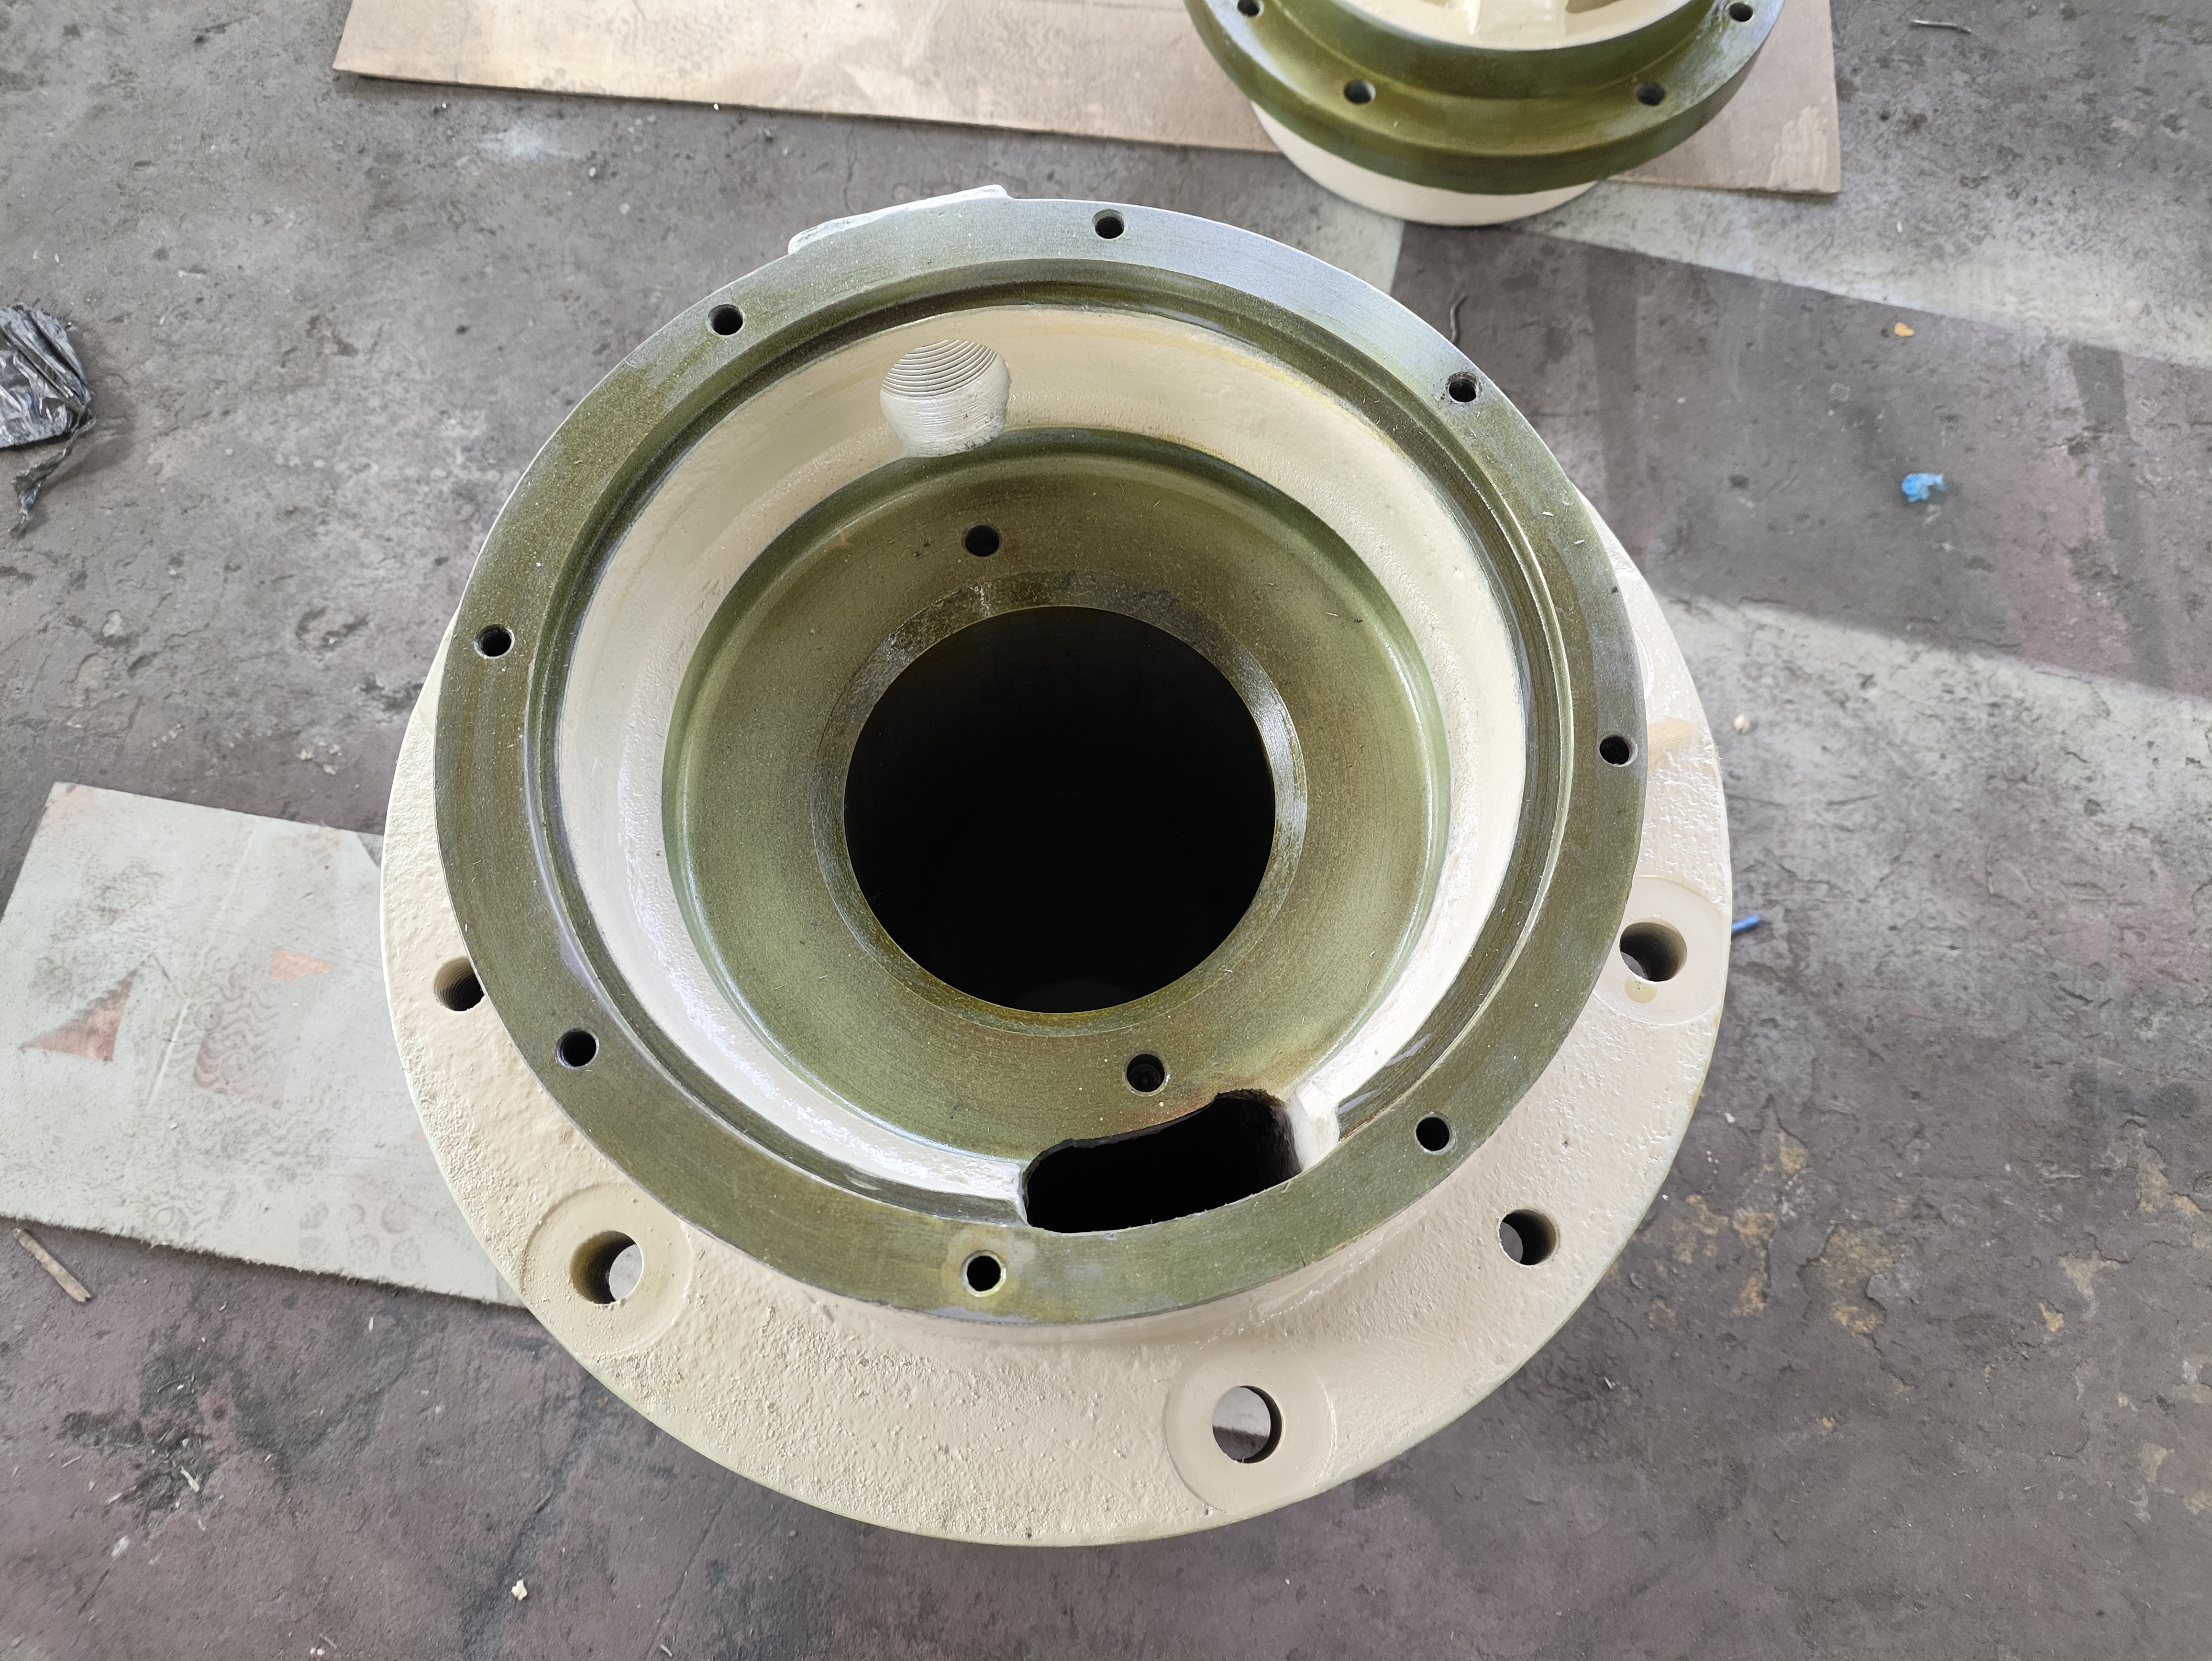
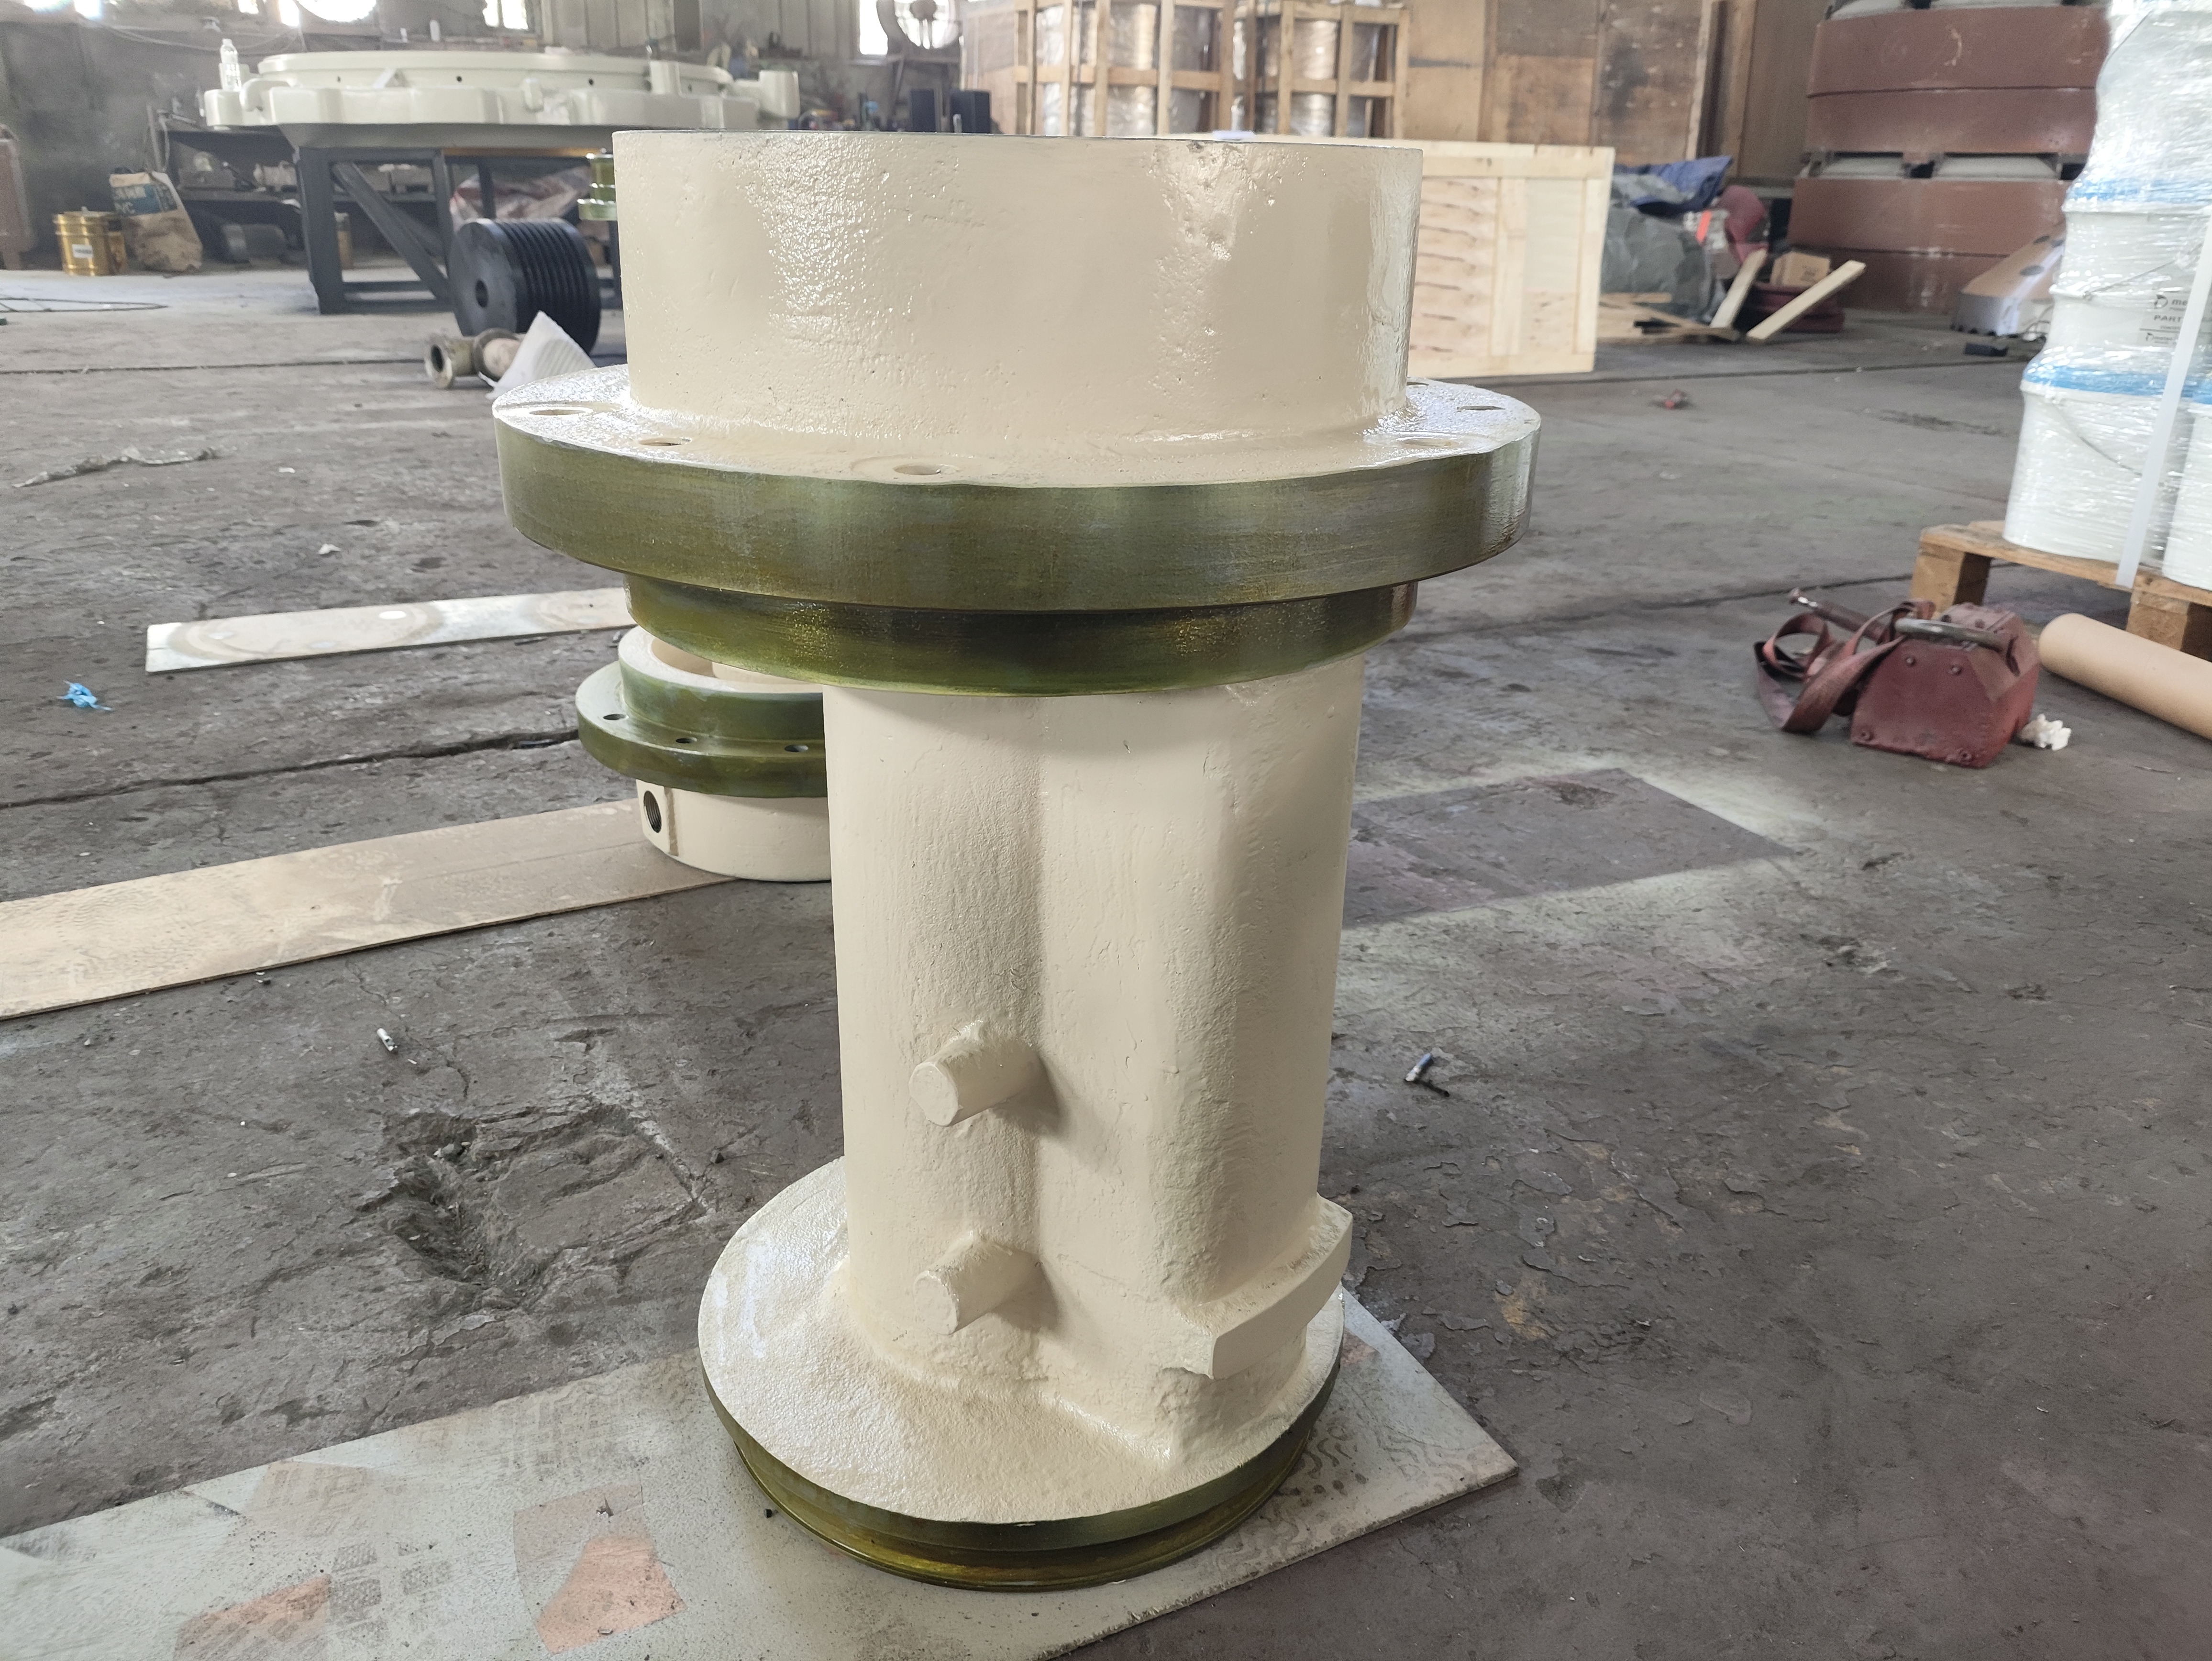
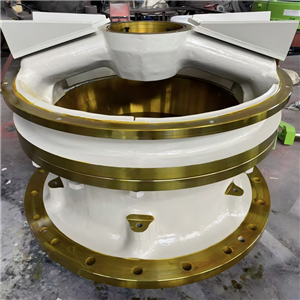
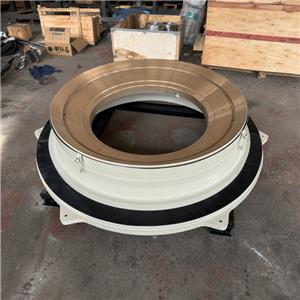
Kegelbrecher-Ritzelwellengehäuse
marke :ZHUOYUE
Die HERKUNFT der Produkte :Shenyang, Liaoning, China
Die lieferzeit :Ein Monat
Die f?higkeit, :300 Fälle pro Jahr
1. Integrales Schmieden und Spannungsarmglühen
Finite-Elemente-optimierte Struktur für hohe Steifigkeit und Verformungsbeständigkeit.
2. Montage auf Mikrometerebene
Toleranz ±0,02 mm, Planheit 0,015 mm, präzise Bauteilanpassung.
3. Anpassung & Kapazität
Serienfertigung, Sonderanfertigungen, OEM/ODM, bis zu 150 Tonnen pro Stück.
4. Qualität und globaler Service
Statische und dynamische Belastungsprüfung, Dimensionskalibrierung, Komplettservice aus einer Hand.
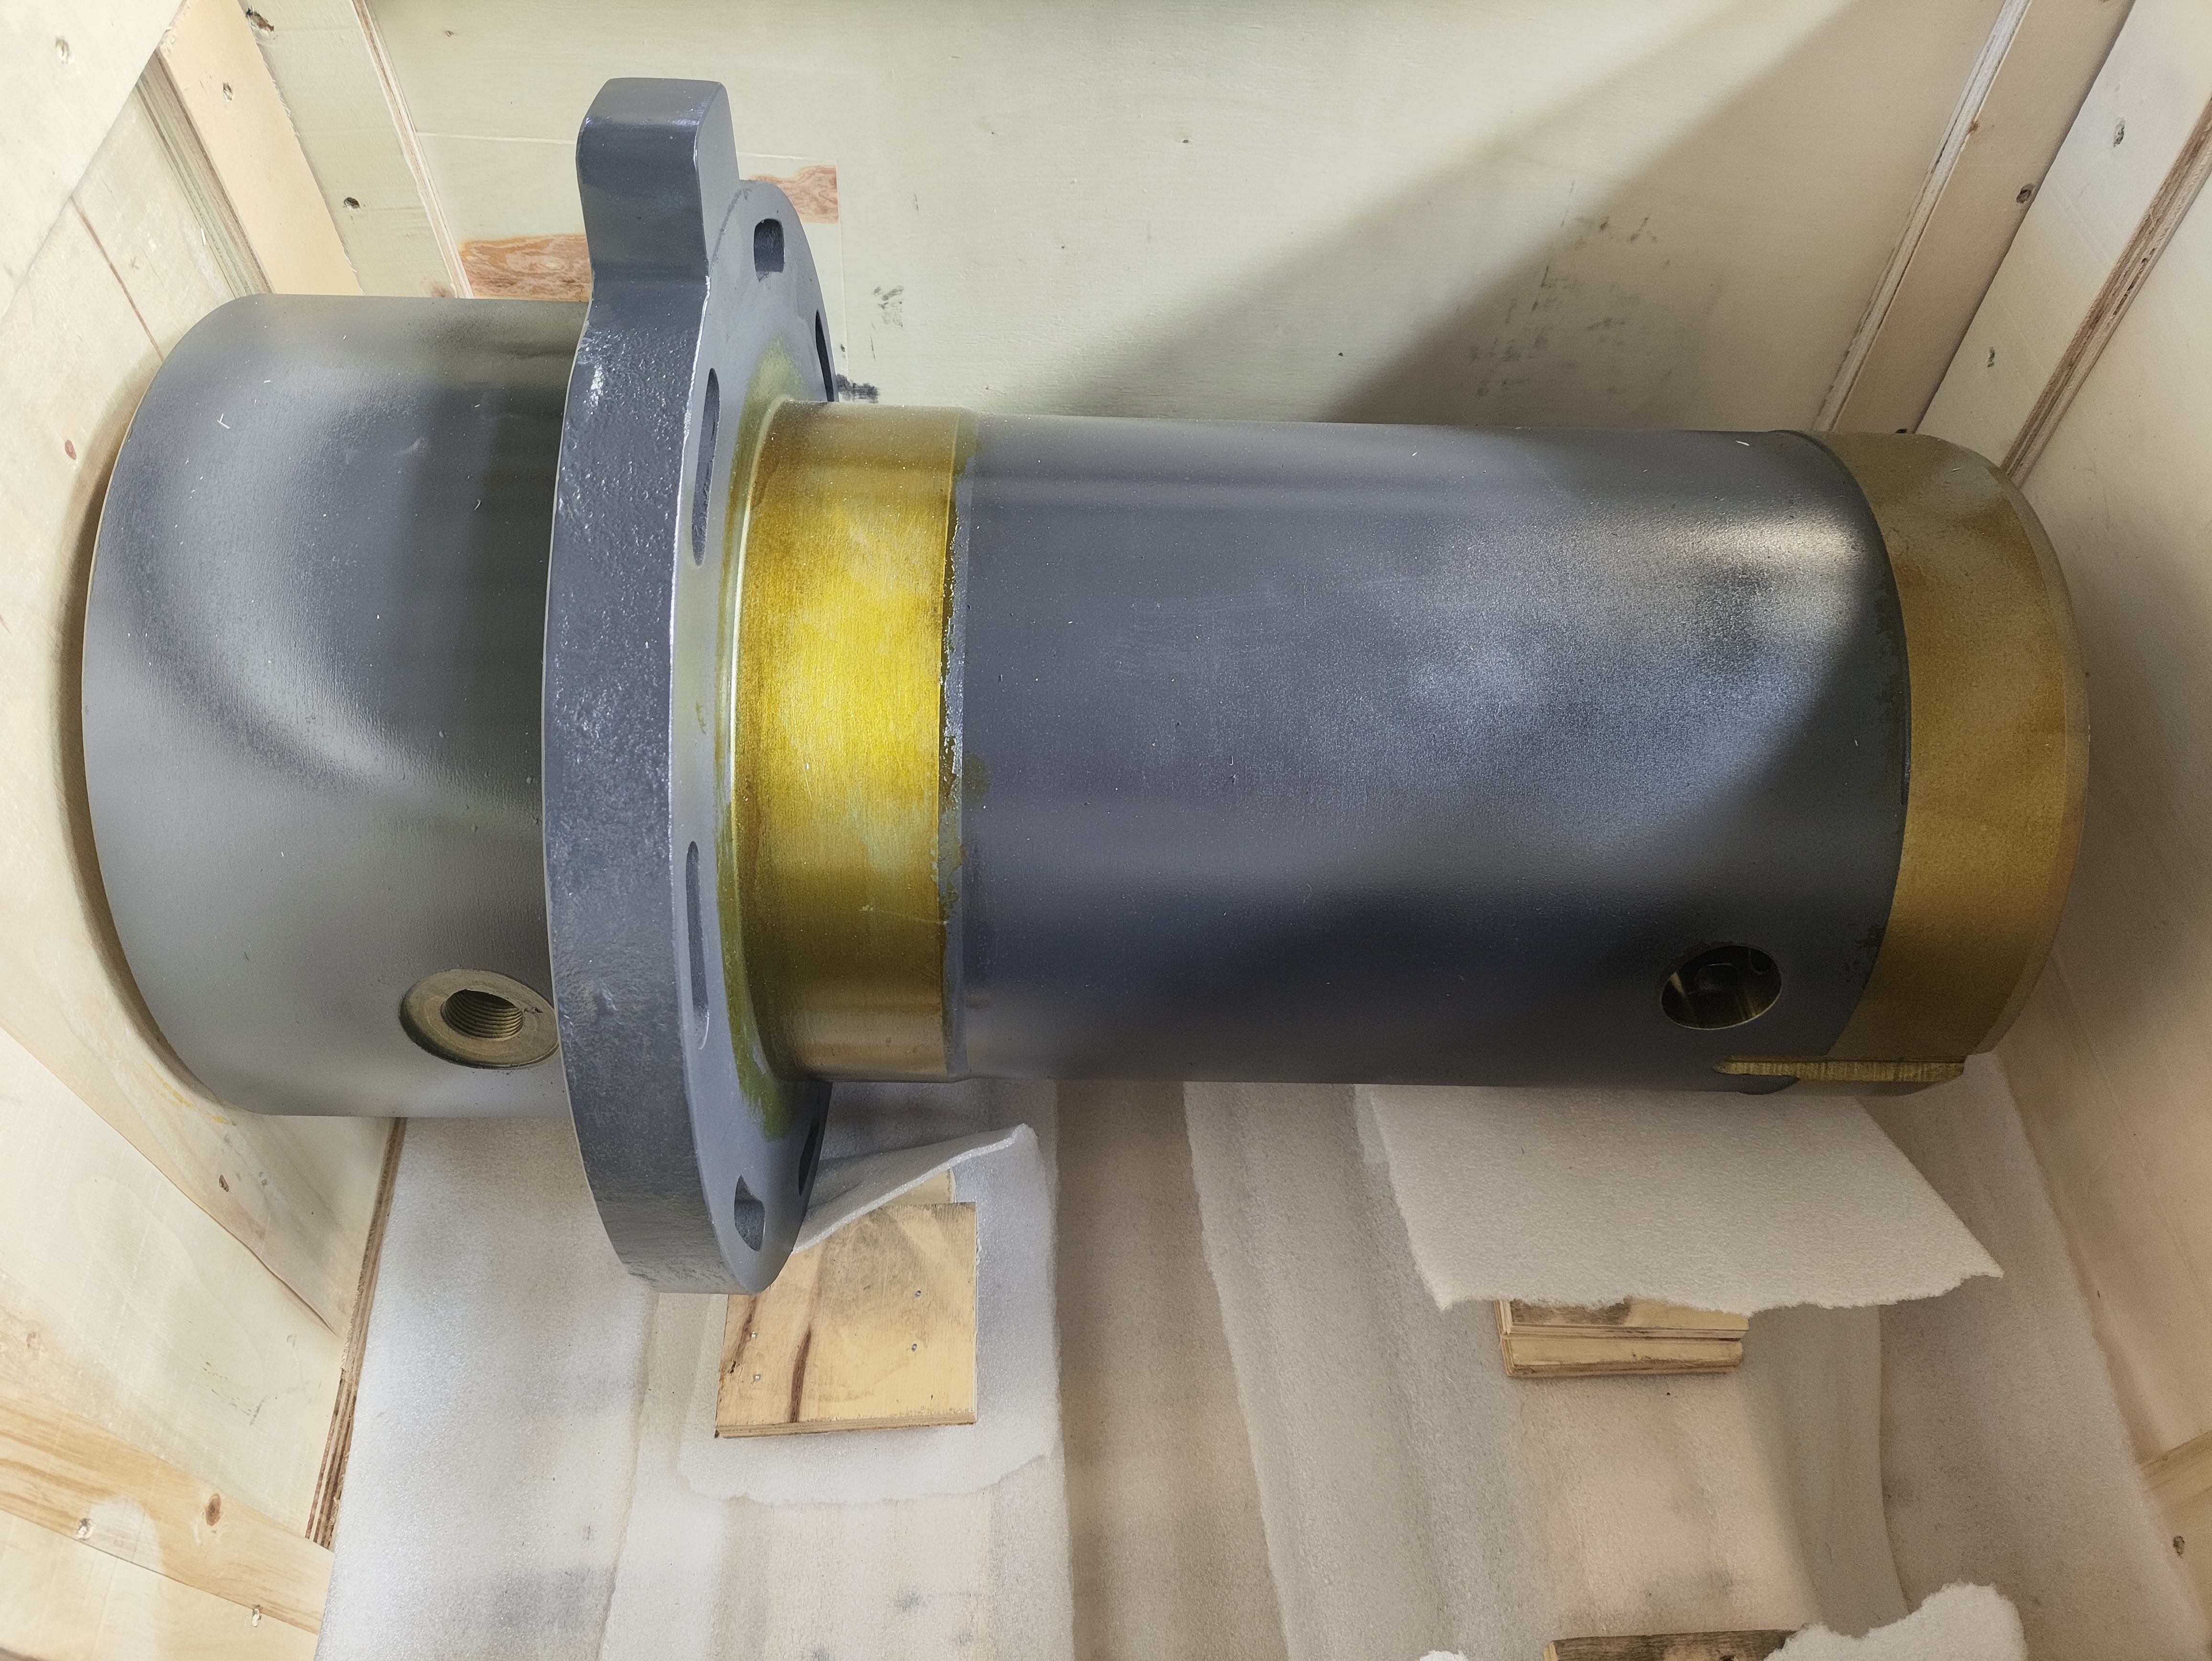
442.7506-01
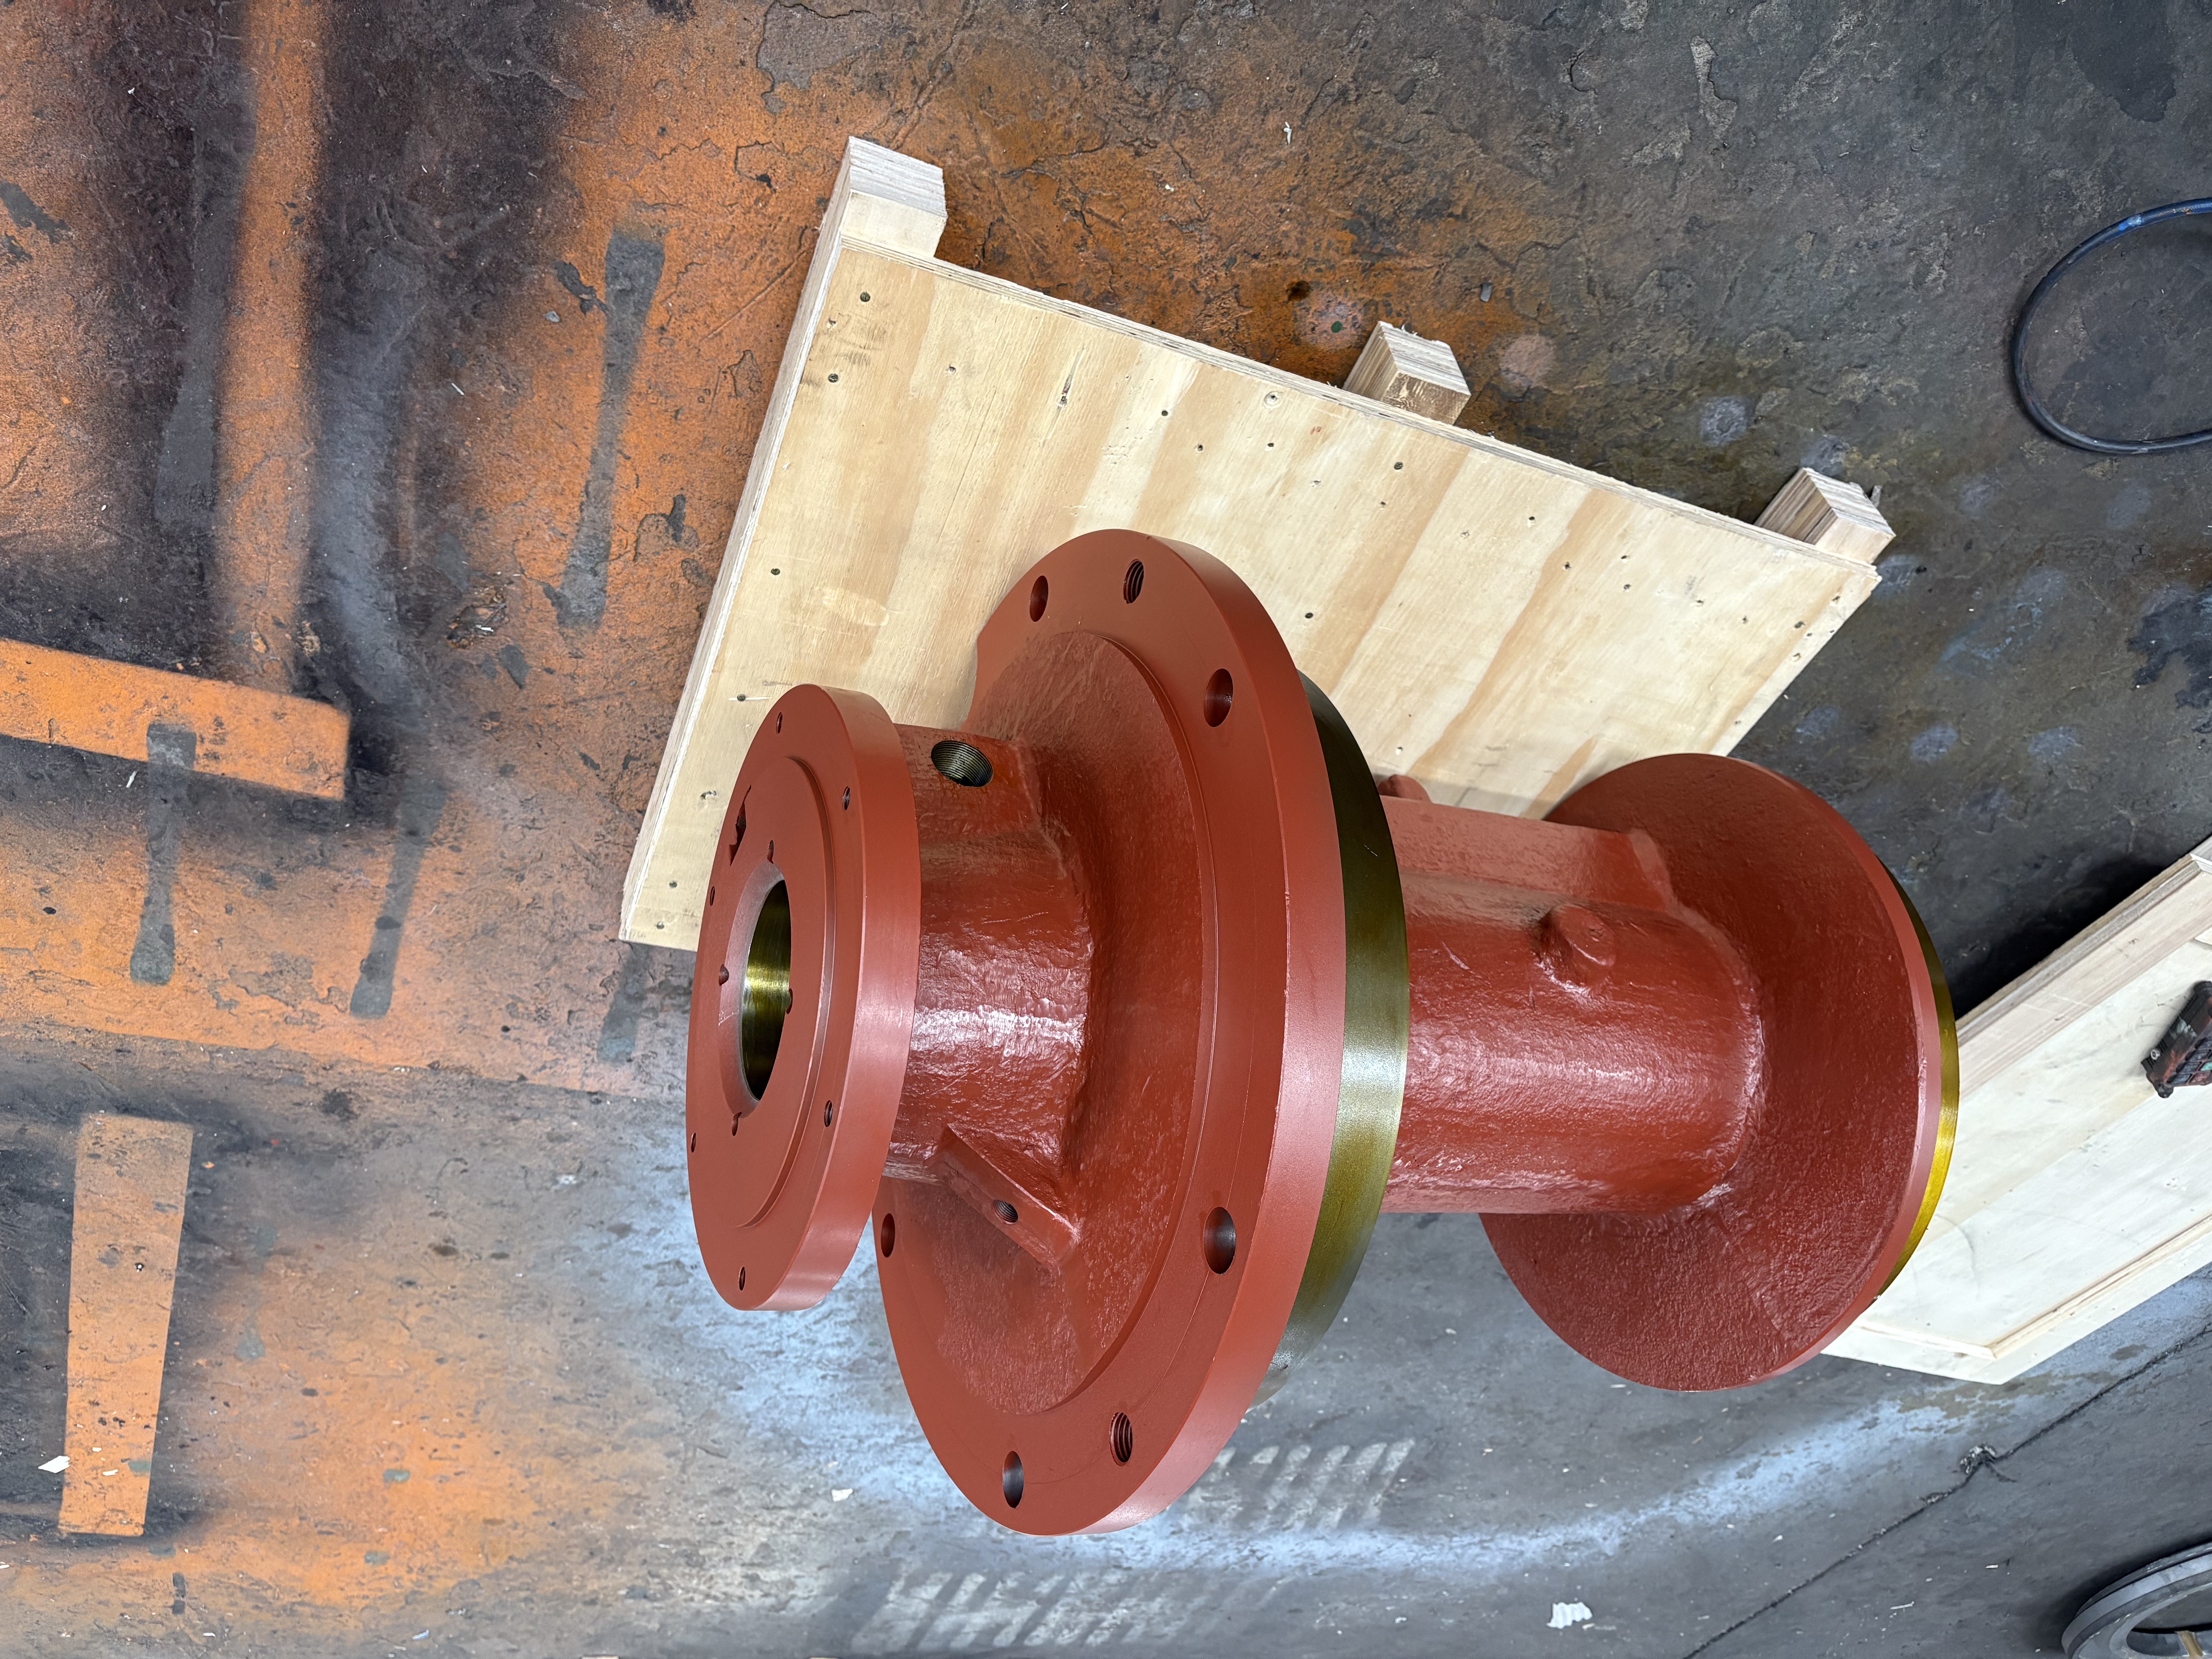
4537-6128
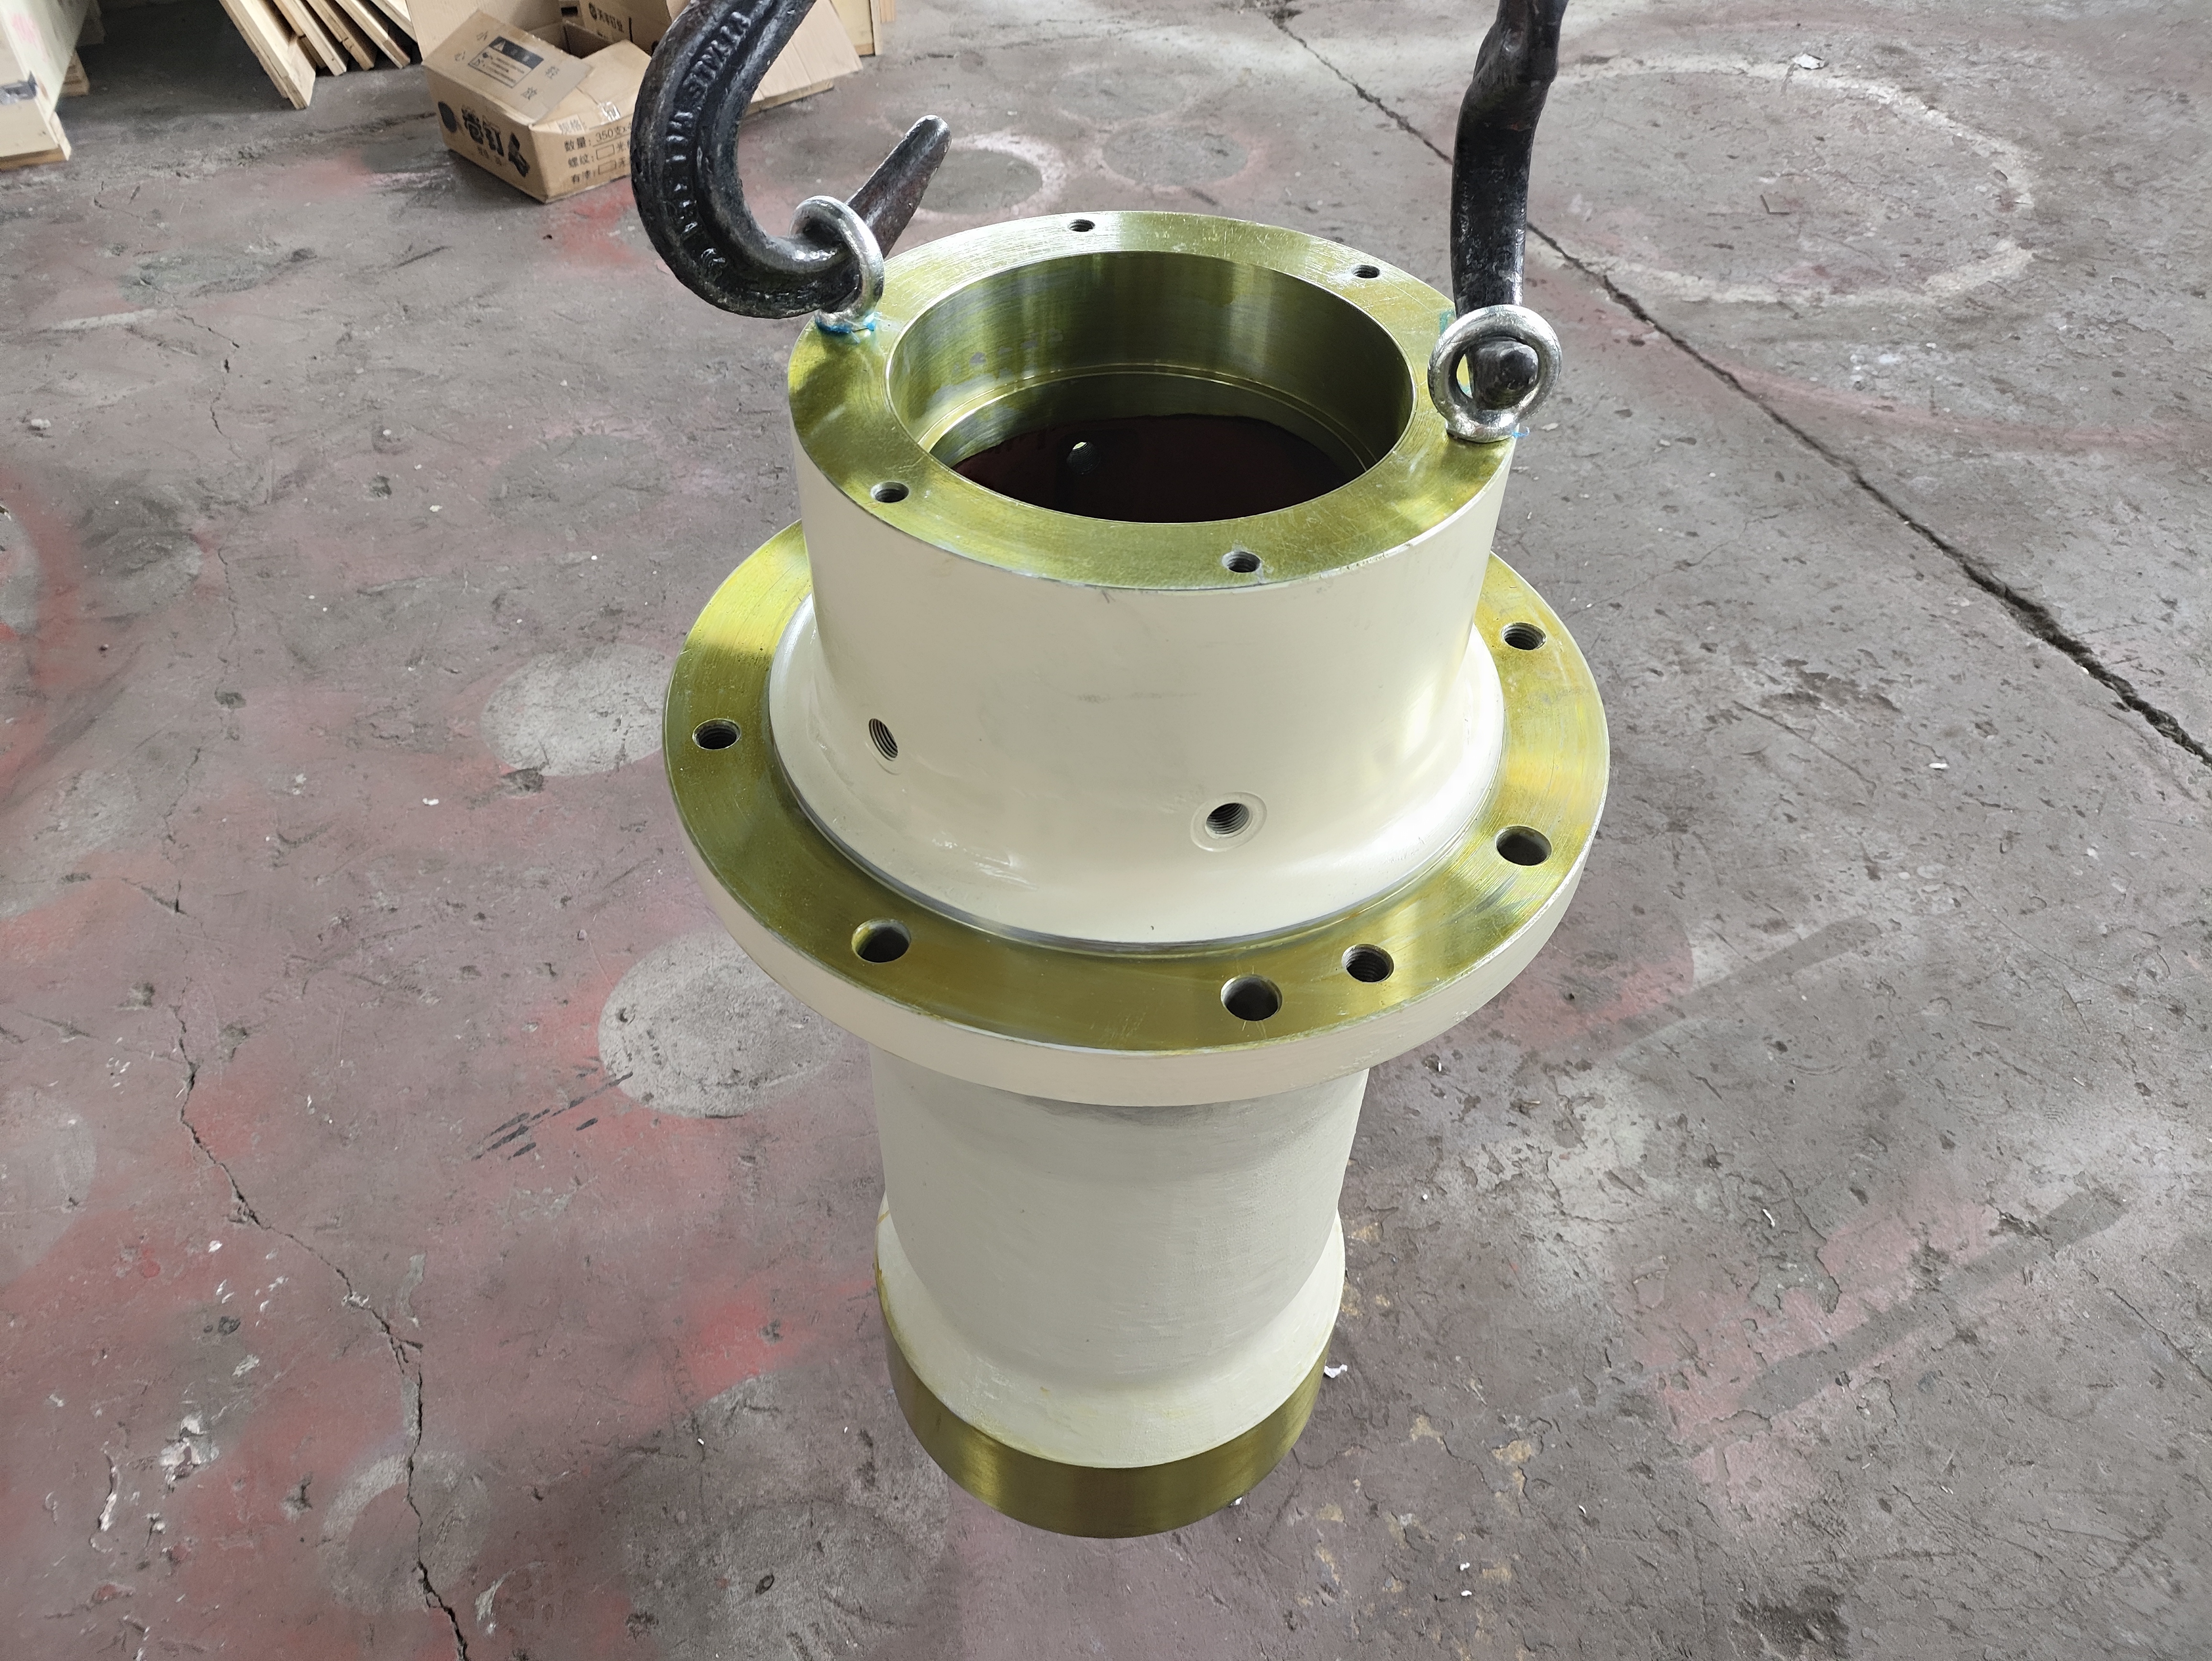
189524
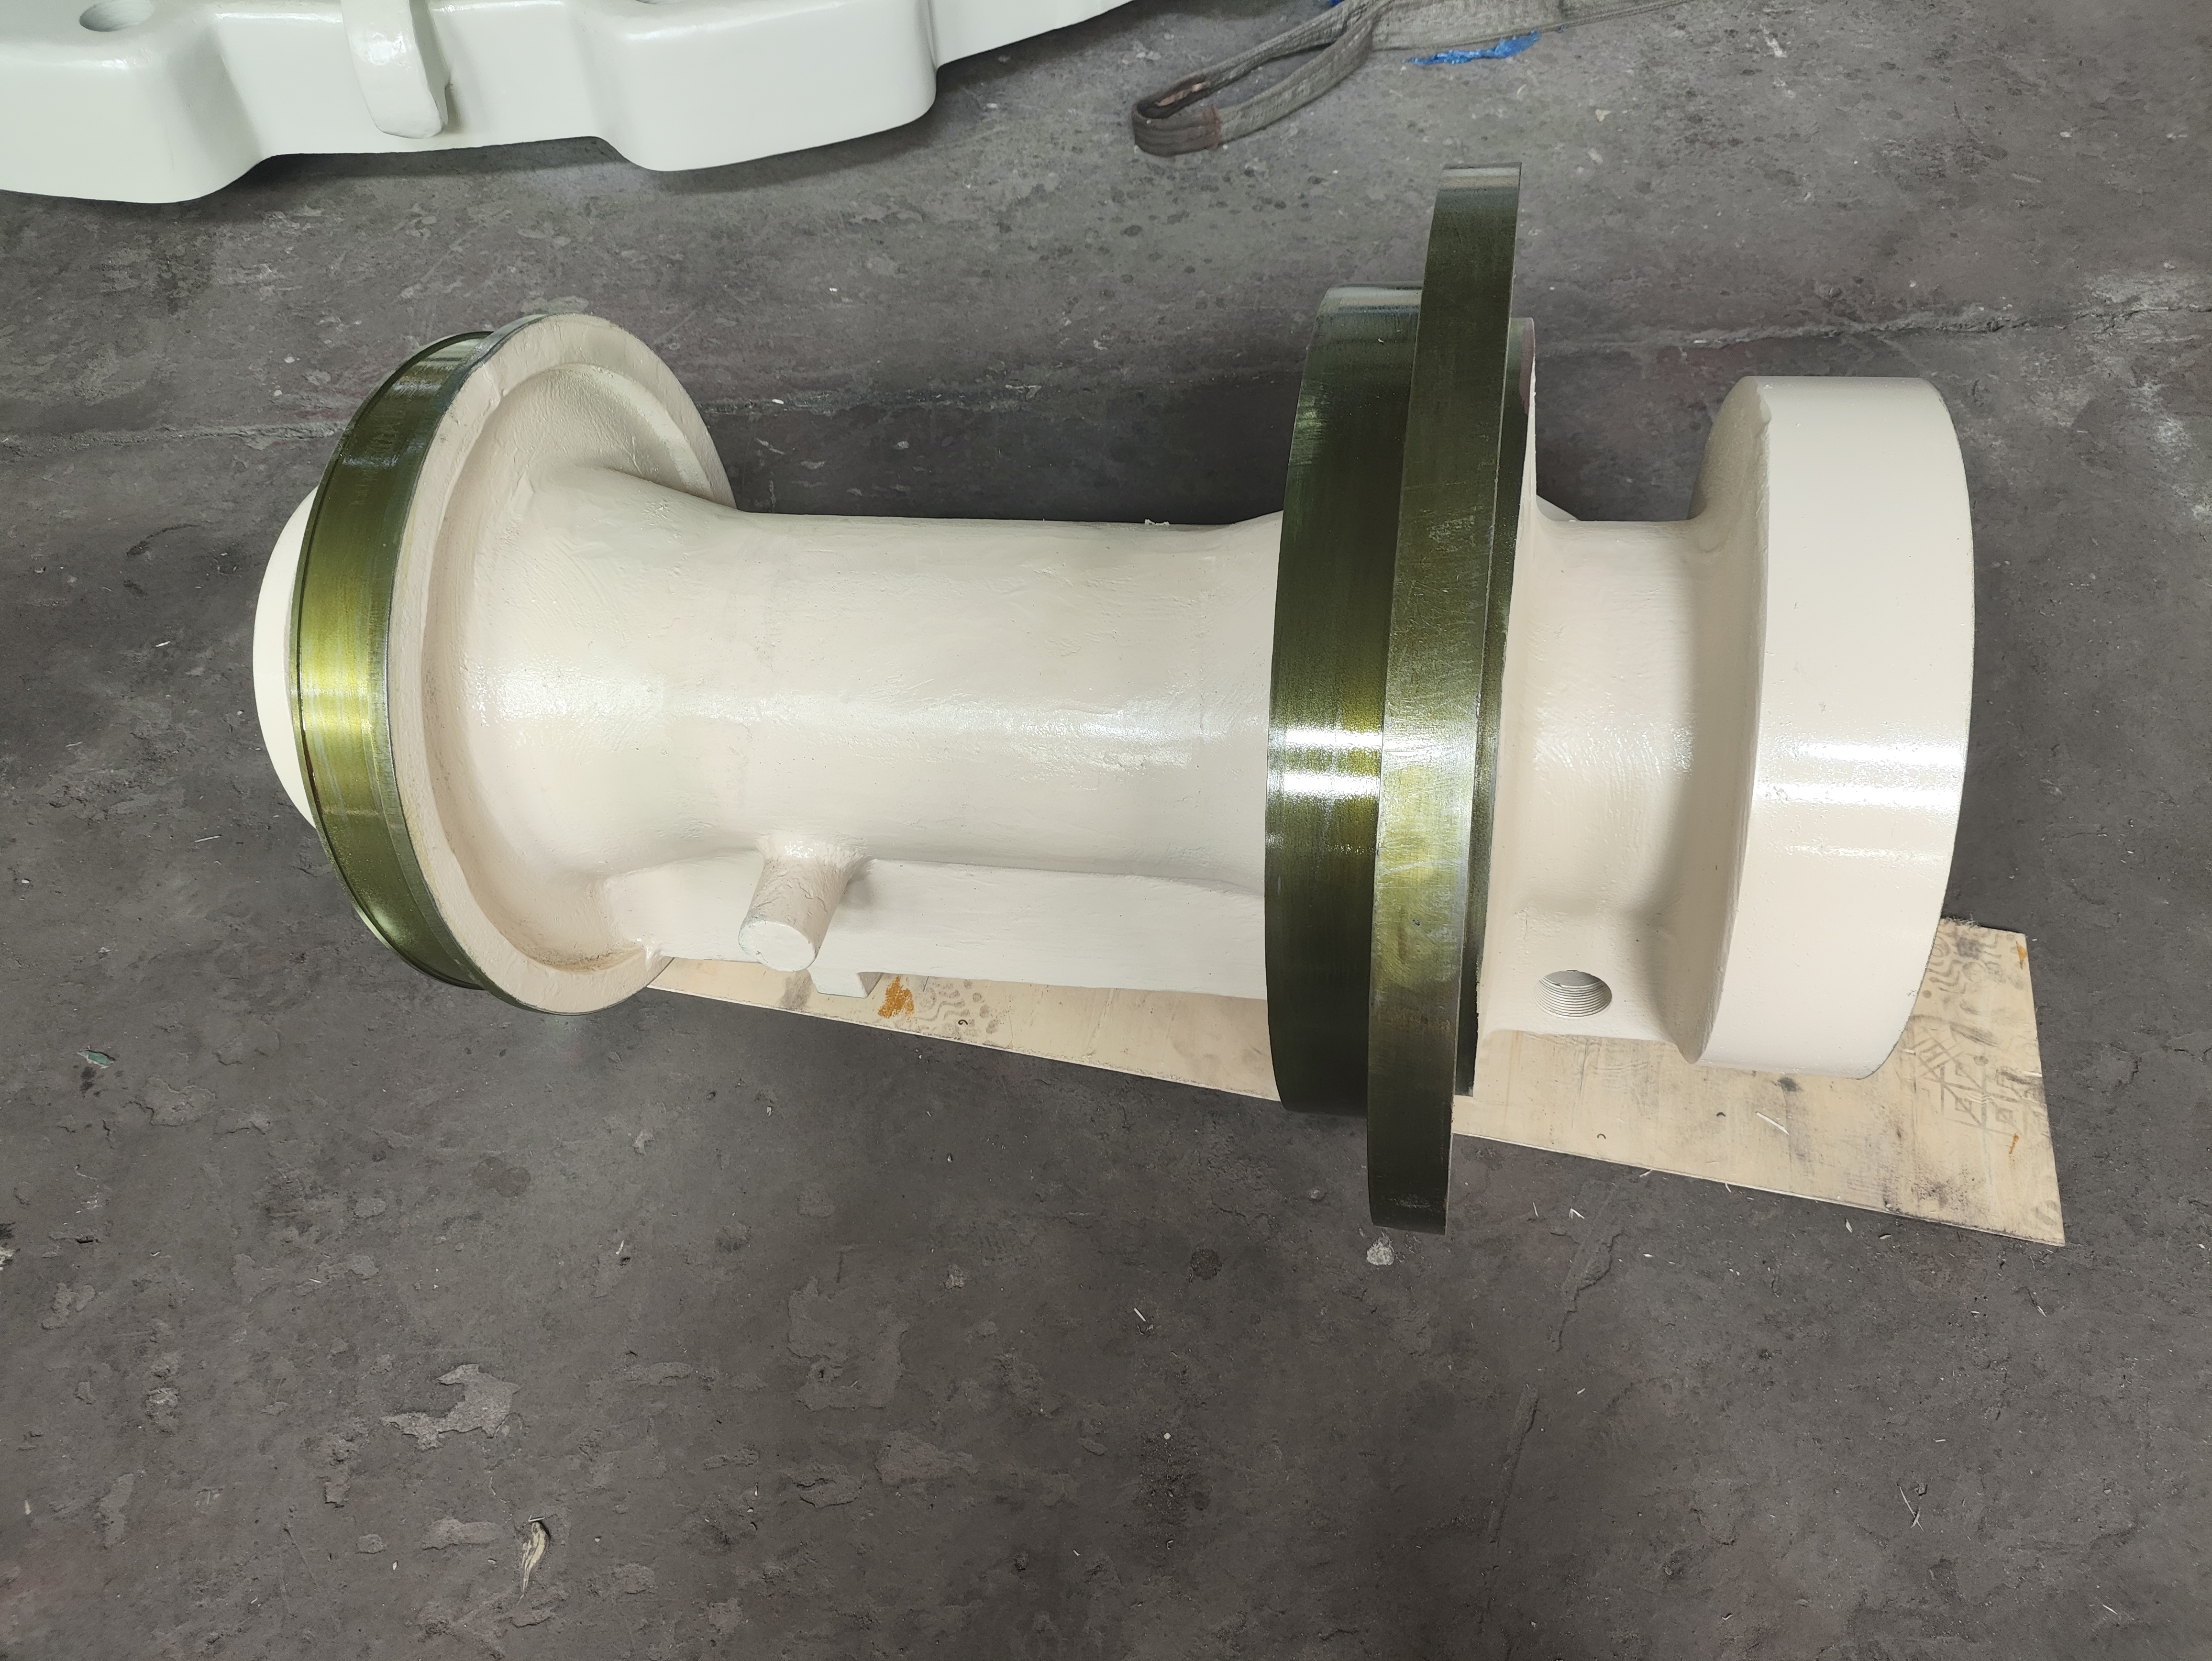
4537-6019
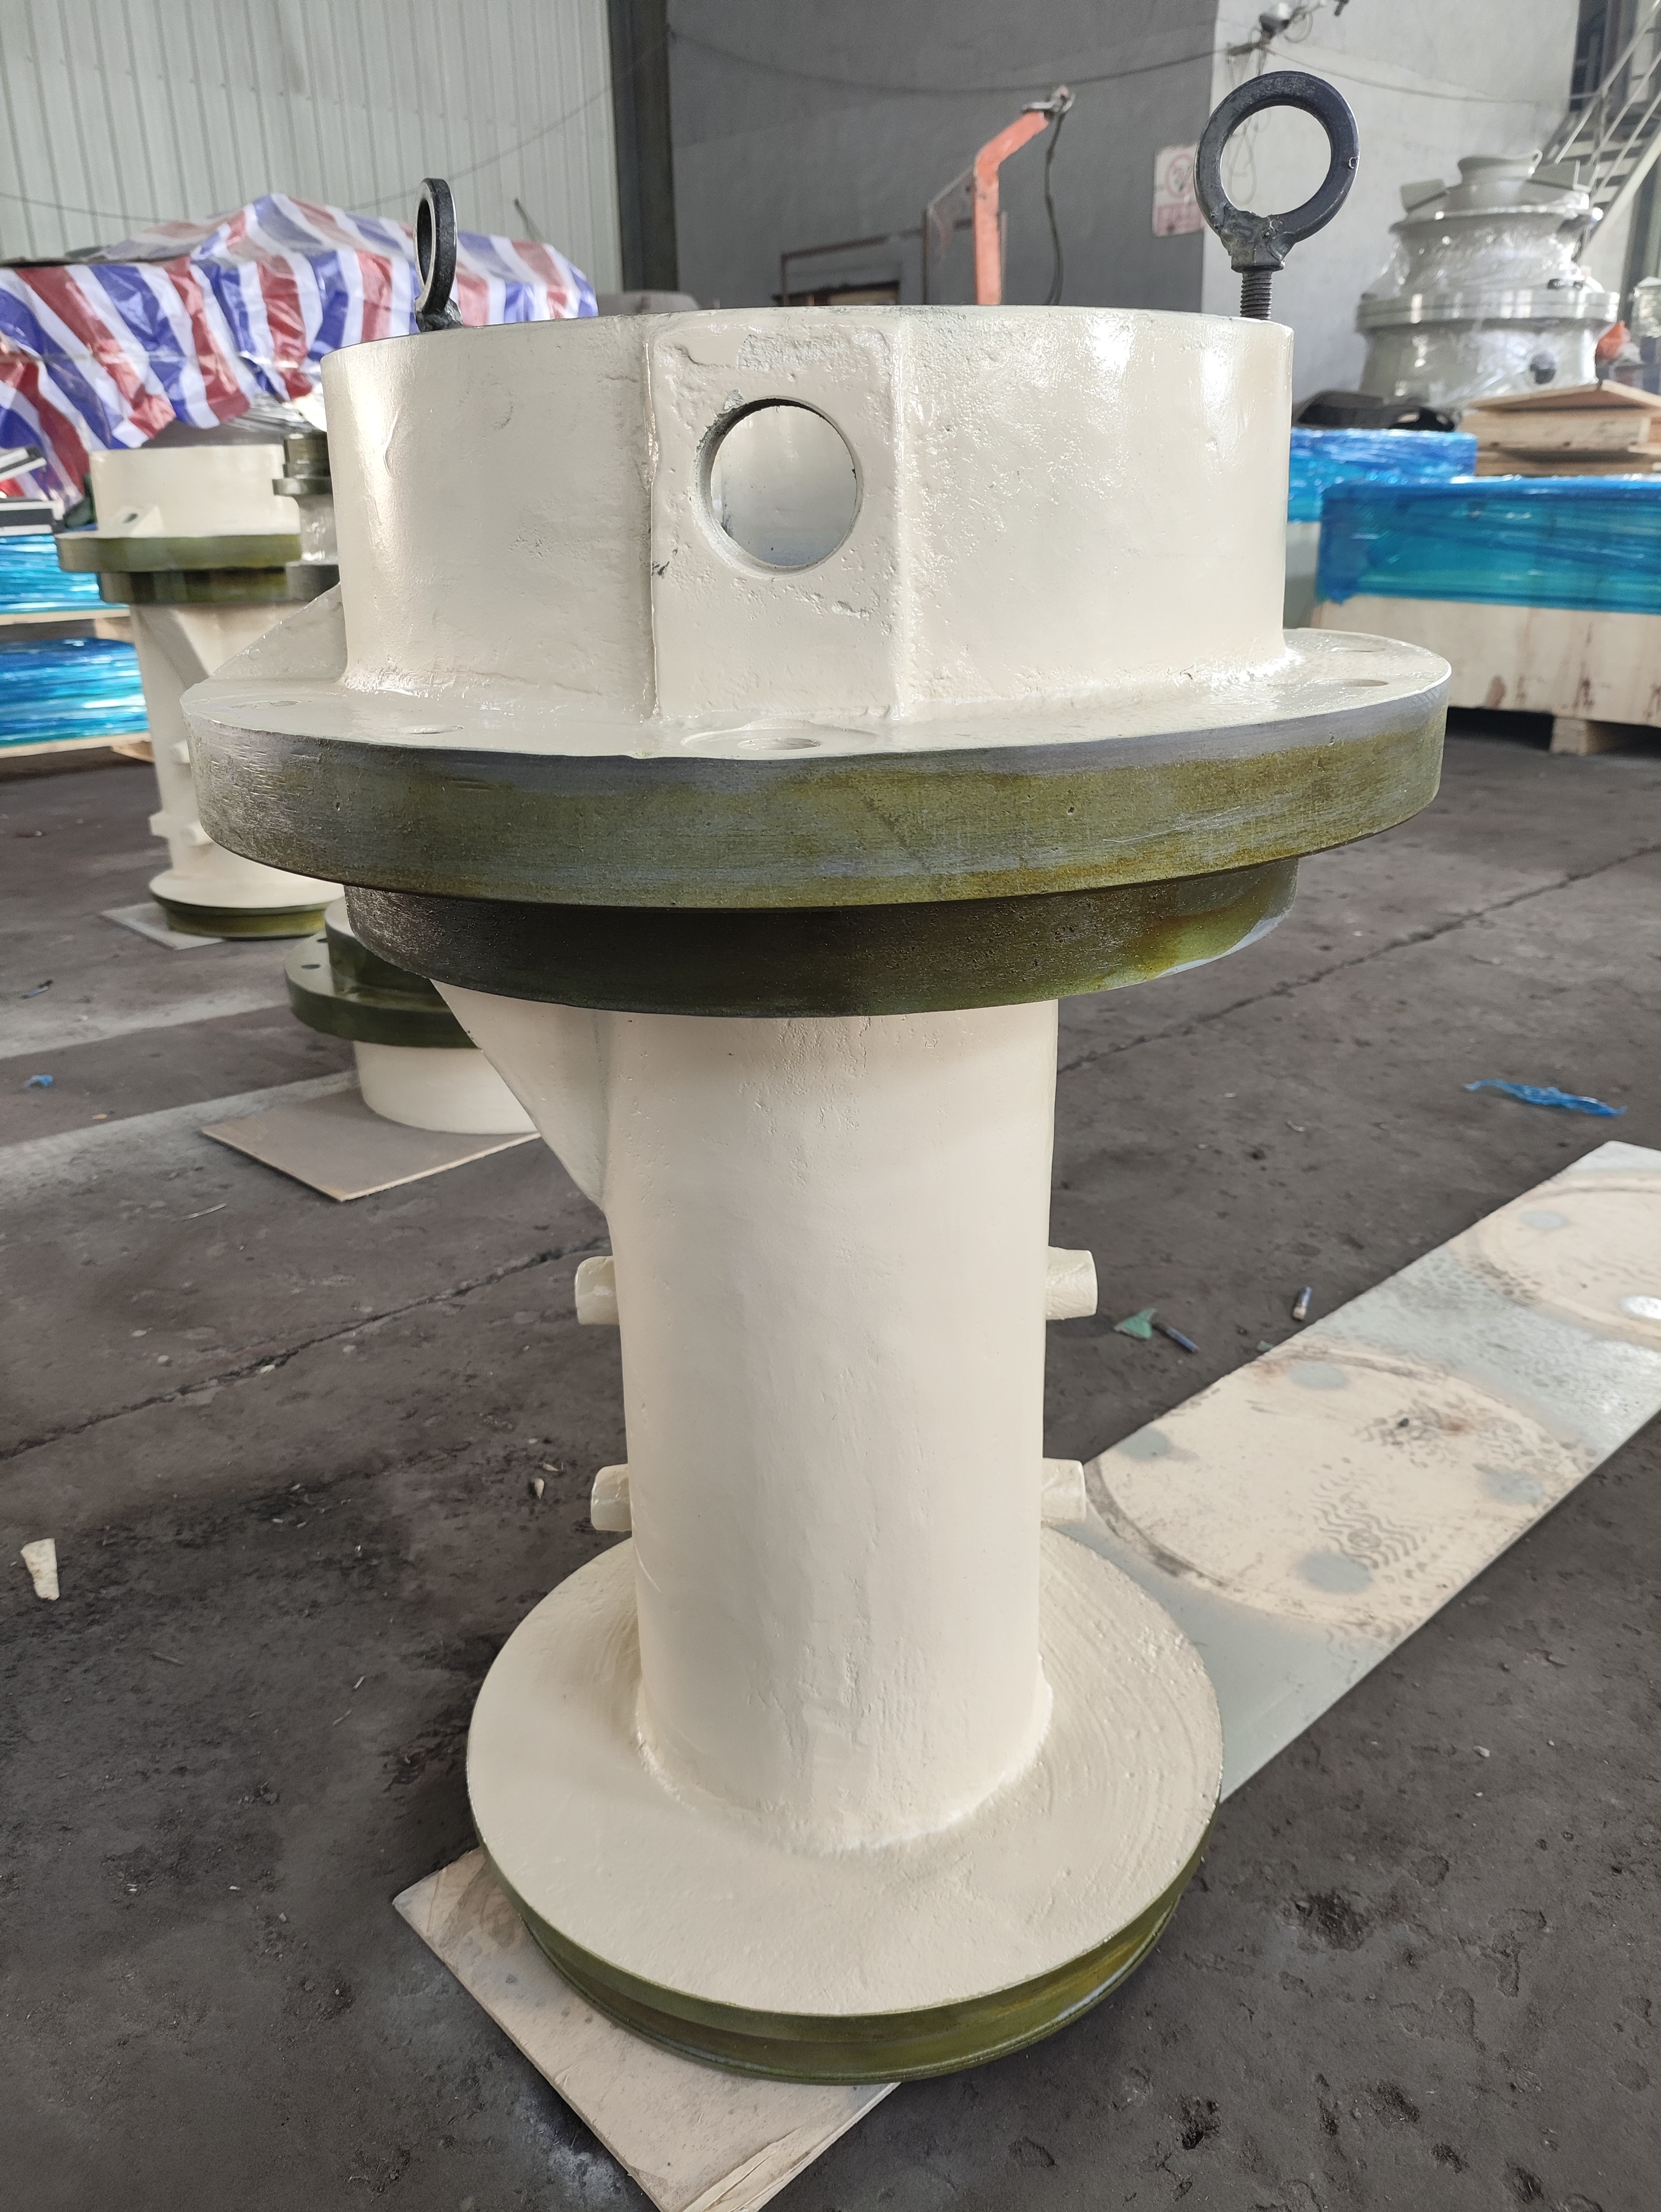
2340-8201
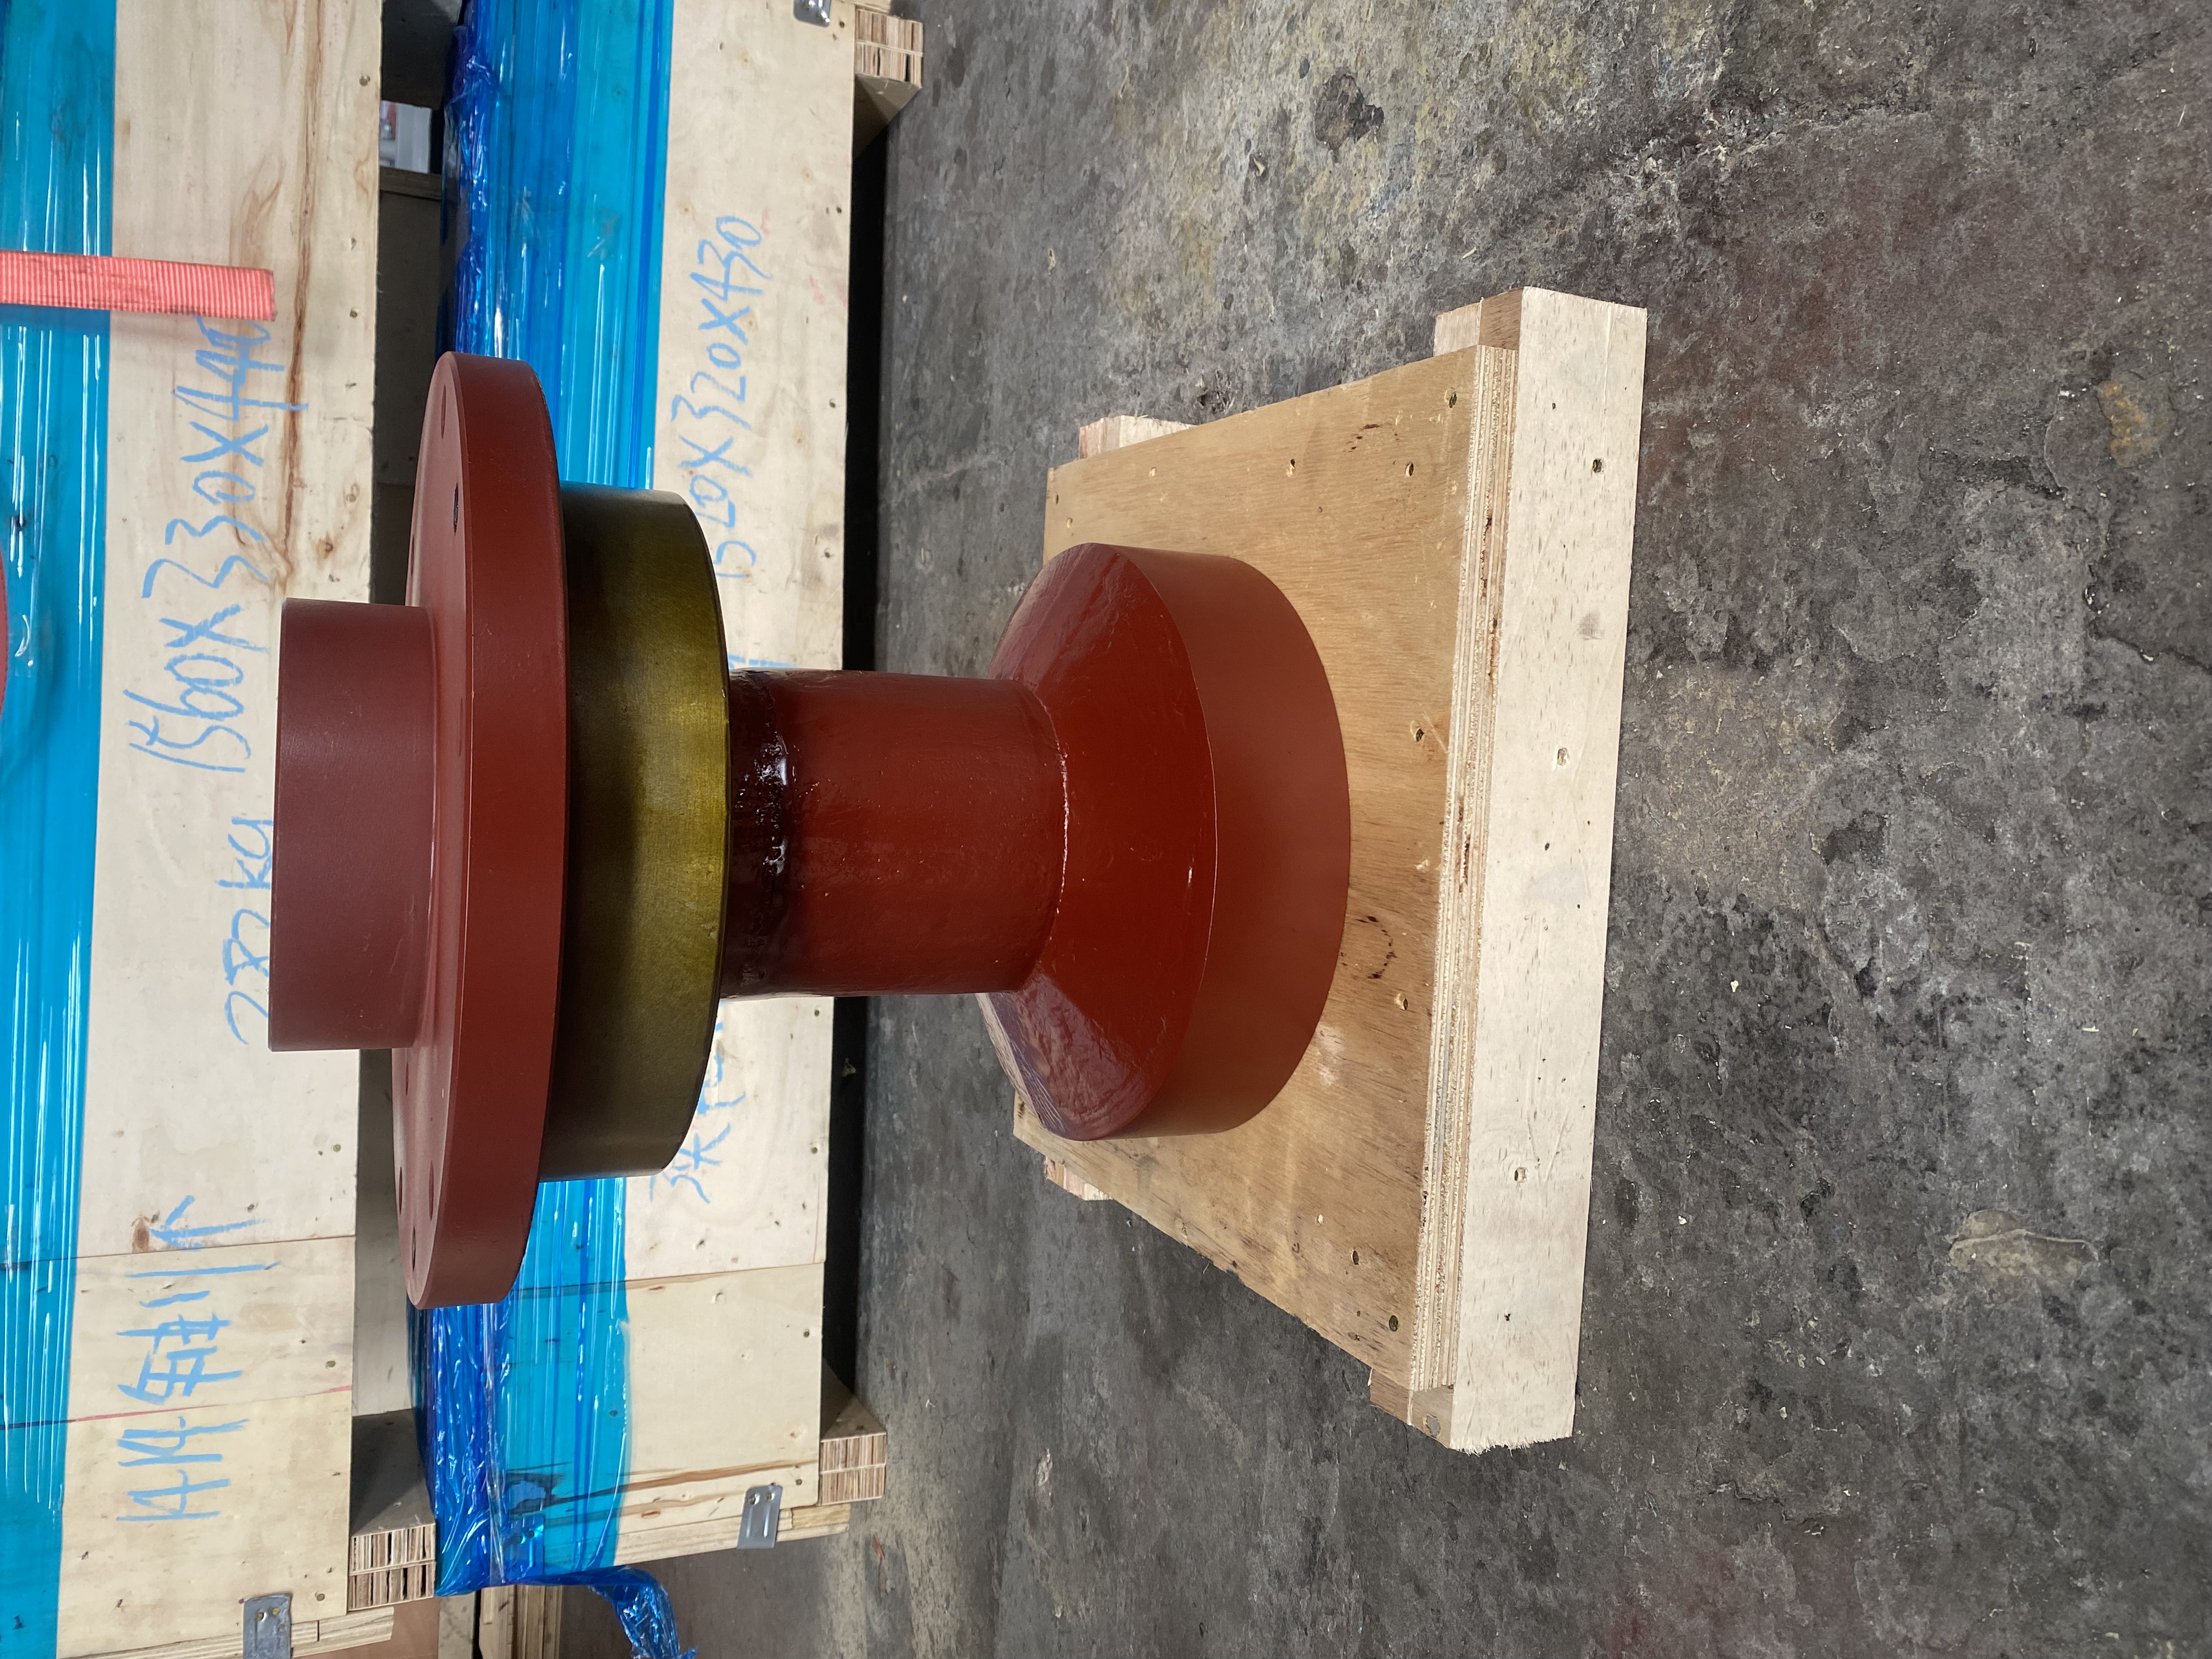
K1414.02.06
Produkteinführung
Die Zeichnung ist in Ordnung. Die Montage scheitert. Das ist der schlimmste Albtraum im Beschaffungswesen.
Ein häufiges Problem bei Vorgelegewellengehäusen und Ritzelwellengehäusen: Es ist in der Zeichnung nicht erkennbar. Es zeigt sich erst bei der Montage – oder Wochen, nachdem der Brecher wieder in Betrieb genommen wurde.
Die Ritzelwellenbohrung und die Auflagefläche des Vorgelegegehäuses werden in separaten Aufspannungen bearbeitet. Wenn die Bohrung nicht rechtwinklig zur Auflagefläche ist oder die beiden Lagerbohrungen nicht koaxial verlaufen, sitzt die Welle nicht in ihrer vorgesehenen Position. Die Baugruppe lässt sich zwar trotzdem montieren und das Zahnrad dreht sich auch noch, aber der Zahneingriff erfolgt nun mit falschem Achsabstand und falschem Winkel.
Die Folge: einseitiger Zahnverschleiß, ungleichmäßige Lagervorspannung, zunehmende Vibrationen und Materialermüdung an den Befestigungsschrauben. Der Brecher kann wochenlang laufen und dann ohne Vorwarnung ausfallen – meist während einer Produktionsspitze, wenn Stillstandszeiten am teuersten sind.
Die Hauptursache liegt in der Regel nicht im Material. Vielmehr sind es die Bearbeitungseinrichtung, die Ausrichtung von Bohrung und Planfläche sowie das Fehlen einer Funktionsprüfung vor dem Versand.
Unsere Lösung
ZHUOYUE betrachtet die Ausrichtung der Bohrung zur Stirnfläche als eine funktionale Anforderung, nicht nur als eine dimensionale.
| Kontrollgegenstand | Typische Toleranz |
|---|---|
| Rechtwinkligkeit der Bohrung zur Stirnfläche | ≤ 0,015 mm |
| Koaxialität zwischen den Bohrungen | ≤ 0,02 mm |
| Mittelpunktabstand | Gemäß Zeichnung, tatsächlicher Wert erfasst |
Was wir tun:
Einzelaufspannung kritische Bohrungs- und Montagefläche; verifizierte Bezugsübertragung für größere Gehäuse
FunktionsprüfungRechtwinkligkeit, Koaxialität, Achsabstand gemessen auf einer Koordinatenmessmaschine oder mit Dorn und Messuhr
Probemontage vor dem Versand: bestätigt keine Blockierung, korrekten Lagersitz, korrektes Zahneingriffsmuster
Material und Wärmebehandlung auf den Lastfall abgestimmt: 42CrMo / 34CrNiMo6 / ZG270-500, Spannungsarmglühen, Härte gemessen
Vollständige DokumentationMaterialzertifikat, Wärmebehandlungsprotokoll, Berichte über Maß- und Funktionstoleranzen
Nutzen für den Käufer
Geringeres Risiko eines Teils, das zur Zeichnung passt, aber nicht zur Maschine
Weniger Überraschungen bei der Montage — Modell deckt Probleme vor dem Versand auf
Längere Lebensdauer von Getriebe und Lager — korrekte Vermaschung und Vorspannung
Nachvollziehbare Qualitätsaufzeichnungen für die Wareneingangsprüfung und den Lieferantenvergleich
Der teuerste Fehler ist der, der die Inspektion besteht.
Technische Spezifikationen
| Parameter | Spezifikation |
|---|---|
| Produktlinie | Kegelbrecher-Vorgelegewellengehäuse / Ritzelwellengehäuse |
| Material | 42CrMo, 34CrNiMo6, ZG270-500 oder gleichwertig; bestätigt anhand des Originalteils oder der Zeichnung. |
| Herstellungsprozess | Schmieden oder Gießen (je nach Größe und Geometrie), Schruppbearbeitung, Spannungsarmglühen, präzise CNC-Bearbeitung, Oberflächenbehandlung bei Bedarf |
| Wärmebehandlung | Normalisieren oder Härten und Anlassen; Spannungsarmglühen nach der Schruppbearbeitung; Härtemessung am Fertigteil |
| Maßtoleranz | Gesamtmaßtoleranz ≤ ±0,02 mm; Ebenheit der Passfläche ≤ 0,015 mm |
| Funktionale Toleranzen | Rechtwinkligkeit Bohrung-Planfläche typischerweise ≤ 0,015 mm; Koaxialität Bohrung-Bohrung typischerweise ≤ 0,02 mm; Achsabstand gemäß Zeichnung |
| Belastbarkeit | Konzipiert für langfristige, wechselnde dynamische Belastung unter Volllast-Zerkleinerungsbetrieb; bestätigt durch Anwendung |
| Produktionskapazität | Maximale Einzelstückfertigungskapazität bis zu 150 Tonnen für große Strukturbauteile |
| Kompatibilität | Bestätigt durch Brechermarke, Modell, OEM-Teilenummer, Zeichnung oder Muster; keine universelle Passform |
Modell-/Teilenummerreferenz
| Referenz-Teilenummer | Produkttyp | Typische Brecherserie |
|---|---|---|
| 442.7506-01 | Vorgelegewellenkasten | Metso HP-Serie |
| 4537-6128 | Horizontale Schachtbox | Metso GP / MP Serie |
| 189524 | Ritzelwellengehäuse | Sandvik CH-Serie |
| 4537-6019 | Vorgelegewellenkasten | Metso GP-Serie |
| 2340-8201 | Horizontale Schachtbox | Symons / Terex Kegelbrecher |
| K1414.02.06 | Ritzelwellengehäuse | Metso GP-Serie |
Produktvorteile
1. Funktionale Ausrichtung kontrolliert, nicht angenommen.
Die Zeichnung kann Bohrungsdurchmesser und Planheit der Stirnfläche vorgeben. Zusätzlich kontrollieren wir die Rechtwinkligkeit der Bohrung zur Stirnfläche, die Koaxialität der Bohrungen und den Achsabstand – gefertigt von einem geprüften Bezugspunkt und vor dem Versand vermessen.
2. Werkstoff- und Wärmebehandlungsauswahl je nach Lastfall
Werkstoffgüte und Wärmebehandlung werden anhand des Originalteils oder der Zeichnung, nicht anhand einer festen Katalogvorgabe, überprüft. Typische Werkstoffgüten: 42CrMo, 34CrNiMo6, ZG270-500 oder gleichwertig. Die Härte wird am fertigen Teil gemessen.
3. Überprüfung der Prototypenmontage für kundenspezifische Gehäuse
Sofern die passenden Bauteile geliefert oder freigegeben werden können, führen wir eine Probemontage durch, um den Sitz der Welle, den Lagersitz, das Zahnflanken-Eingriffsmuster und den Kontakt der Montagefläche zu überprüfen. Ist dies nicht möglich, wird ein Bericht über die Funktionstoleranzen erstellt.
4. Dokumentation des Qualitätssystems des Käufers
Materialzertifikat mit Chargennummer, Wärmebehandlungsprotokoll, Maßprüfbericht, Funktionstoleranzbericht und Protokoll der Probemontage – alles mit der Bestellung erhältlich.
5. Flexible Lieferfähigkeit: von Einzelstücken bis hin zu Jahresrahmenverträgen
Lagerware / Prototyp: Mindestbestellmenge 1 Stück
Kundenspezifische Charge: Mindestbestellmenge 30–50 Stück
Jahresrahmen: reservierte Leerstellen, kürzere Lieferzeiten
Produktanwendung
Diese Vorgelegewellengehäuse und Ritzelwellengehäuse werden in Kegelbrecher-Getriebesystemen verwendet in:
Hartgesteinsbergbau: Brechanlagen für Kupfer, Eisenerz, Gold und Nickel
Kiesgruben: Anlagen zur Verarbeitung von Granit, Basalt und Kalkstein
Bauwesen und Recycling: Brechanlagen für Betonschutt, Asphalt und Schlacke
Das Gehäuse wird entsprechend dem jeweiligen Brechermodell, der Belastung und der Betriebsumgebung ausgewählt. Werkstoffgüte, Wärmebehandlung und Funktionstoleranzen werden vor der Produktion geprüft.
Über uns
ZHUOYUE wurde von einem Kernteam mit über 10 Jahren praktischer Erfahrung im Bereich Bergbaumaschinen und Ersatzteile für Brecher aufgebaut. Unsere Expertise umfasst Prozessbestätigung, Fertigung und Qualitätsprüfung von Brecher-Strukturkomponenten, Verschleißteilen und kundenspezifisch gefertigten Teilen.
Wir konzentrieren uns auf Strukturbauteile für Kegelbrechergetriebe, darunter Vorgelegewellengehäuse, Ritzelwellengehäuse, Staubschutzkappen und Dichtringe. Passgenauigkeit und Funktionstoleranzen werden vor Produktionsbeginn anhand des Brechermodells, der OEM-Nummer, der Zeichnung oder eines Verschleißmusters geprüft.
Einrichtung
Produktionsstätte mit einer Fläche von ca. 4.000 m² in Shenyang, Liaoning, China
24 Mitarbeiter in Forschung und Entwicklung sowie im technischen Bereich
14 Produktionslinien: 10 Bearbeitungslinien, 2 Schweißlinien, 2 Montagelinien
Jahreskapazität: 2.000 Tonnen pro Jahr
Metallische Strukturbauteile: Maximale Einzelstückbearbeitungskapazität bis zu 150 Tonnen
Vollständige Produktionslinien, die Schmieden, Präzisionsbearbeitung, Spannungsarmglühen, Oberflächenbearbeitung und Qualitätsprüfung abdecken.
Kunden und Exportmärkte
Wir betreuen Kunden aus den Bereichen Bergbau, Zuschlagstoffe und Bauwesen in folgenden Bereichen:
Südostasien: Indonesien, Philippinen, Vietnam, Malaysia
Naher Osten: Saudi-Arabien, Vereinigte Arabische Emirate, Oman
Afrika: Südafrika, Sambia, Ghana, Kenia
Südamerika: Chile, Peru, Brasilien
Kundennamen und Projektdetails werden nur mit schriftlicher Genehmigung weitergegeben.
Qualitätskontrolle und Inspektion
Die Qualitätskontrolle erfolgt während des gesamten Fertigungsprozesses auf Basis der bestätigten Zeichnung und der technischen Anforderungen.
Wareneingangsprüfung
Rohmaterialzusammensetzungsanalyse (Spektrometer gemäß GB/T 223 / ASTM E415)
Materialprüfung anhand der bestätigten Spezifikation
Härteprüfung des eingehenden Materials
Prozessbegleitende Inspektion
Kritische Maßmessung: Bohrungsdurchmesser, Planheit der Montagefläche, Gesamtabmessungen, gemessen anhand der genehmigten Zeichnung
Funktionale Toleranzmessung: Rechtwinkligkeit der Bohrung zur Planfläche, Koaxialität der Bohrungen, Mittenabstand
Überprüfung der Wärmebehandlungsparameter
Oberflächenprüfung: Sichtprüfung auf Risse, Fehlstellen und Oberflächenbeschaffenheit.
Vor dem Versand
Abschließende Maßprüfung anhand der genehmigten Zeichnung
Funktionstoleranzbericht mit tatsächlichen Messwerten
Prüfung der Modellmontage, falls zutreffend
Prüfung von Aussehen und Verpackung
Bauteile, die die Maß- oder Funktionsprüfung nicht bestehen, werden aussortiert und vor dem Versand nachbearbeitet oder aussortiert.
Zusätzliche Inspektion (auf Anfrage)
Materialzertifikat mit Chargennummer
Wärmebehandlungsprotokoll
Zerstörungsfreie Prüfverfahren für Metallbauteile: Ultraschallprüfung (ASTM A388 / GB/T 6402), Magnetpulverprüfung (ASTM E709 / GB/T 15822), Eindringprüfung (ASTM E165)
Inspektionsberichte werden je nach Auftragsanforderungen in Papierform oder elektronisch bereitgestellt.
Hinweis zu zerstörungsfreien Prüfungen: UT, MT und PT sind für Metallbauteile anwendbar. Sie werden nicht auf PU-Elastomerdichtungen angewendet.
Anmerkung zu Härtenormen: Die Brinellhärte (GB/T 231.1) ist für Metallbauteile anwendbar. Shore A (ASTM D2240) wird für PU-Elastomerdichtungen verwendet.
Unsere Ausstellung:
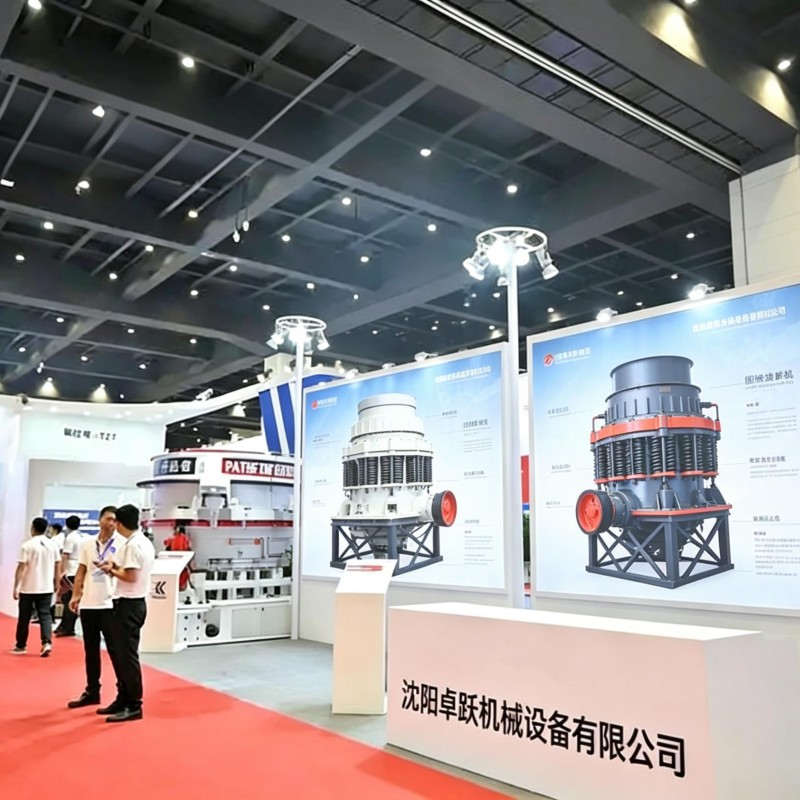
Die Shenyang Zhuoyue Machinery Equipment Co., Ltd. nahm an der 12. Shanghai International Mining Technology and Equipment Exhibition 2024 teil.
Bestellinformationen
| Attribut | Wert |
|---|---|
| Marke | ZHUOYUE |
| Herkunftsort | Shenyang, Liaoning, China |
| Lieferzeit | Lagerware: nach Auftragsbestätigung. Sonderanfertigung: 20–30 Werktage nach Freigabe der Zeichnung. Rahmenvertrag: 7–10 Werktage für reservierte Rohlinge. |
| Lieferfähigkeit | Bestätigt gemäß Bestellmenge und Produktionsplan |
| Mindestbestellmenge | 1 Stück (Lagerware) / 30–50 Stück pro Charge (kundenspezifisch) |
| Verpackung | UV-Schutzfolie + Export-Holzkiste oder Stahlrahmen |
| Lieferbedingungen | EXW / FOB / CIF / DDP verhandelbar |
| Zahlungsbedingungen | T/T, L/C bei Sicht, Alibaba Trade Assurance, verhandelbar für Rahmenvereinbarungen |
Garantie
ZHUOYUE gewährt eine eingeschränkte Garantie auf Vorgelegewellengehäuse und Ritzelwellengehäuse gegen Herstellungsfehler und Maßabweichungen.
| Artikel | Garantieumfang |
|---|---|
| Garantiezeitraum | 12 Monate für Sonderanfertigungen; 6 Monate für Lagerware oder nach vertraglicher Vereinbarung. |
Häufig gestellte Fragen:
F: Wie kann ich ein Ersatz-Vorgelegewellengehäuse oder ein Ersatz-Ritzelwellengehäuse bestellen, wenn die OEM-Teilenummer fehlt?
A: Bitte senden Sie uns aussagekräftige Fotos des verschlissenen Teils zusammen mit den wichtigsten Maßen (Bohrungsdurchmesser, Abmessungen der Auflagefläche, Achsabstand) oder ein Muster per Post. Unser Entwicklungsteam wird die Geometrie rekonstruieren und Ihnen vor Produktionsbeginn eine Zeichnung zur Überprüfung zusenden.
F: Welches Material verwenden Sie?
A: Wir verwenden hochfesten legierten Baustahl wie 42CrMo, 34CrNiMo6 oder ZG270-500, der anhand des Originalteils oder der Zeichnung ausgewählt wird. Werkstoffgüte und Wärmebehandlung werden entsprechend der Belastung und den Betriebsbedingungen ausgewählt.
F: Lässt sich die Bohrungsausrichtung und die Genauigkeit des Zahneingriffs kontrollieren?
A: Ja. Rechtwinkligkeit der Bohrung zur Stirnfläche, Koaxialität der Bohrungen und Achsabstand werden als Funktionstoleranzen betrachtet und vor dem Versand gemessen. Bei kundenspezifischen Gehäusen kann eine Mustermontageprüfung durchgeführt werden, sofern die passenden Bauteile verfügbar sind.
F: Welche Verpackungs- und Versandbedingungen bieten Sie an?
A: Die Gehäuse werden mit UV-Schutzfolie und einem stabilen Verformungsschutz verpackt und anschließend in Export-Holzkisten oder Stahlrahmen versendet. Wir bieten die Lieferbedingungen EXW, FOB, CIF und DDP an, die je nach Bestellung verhandelbar sind.
F: Wie gehen Sie mit Qualitätsproblemen nach dem Versand um?
A: Bitte kontaktieren Sie uns mit der Bestellnummer, Fotos und einer Fehlerbeschreibung. Unser Ingenieurteam prüft, ob das Problem auf Material-, Wärmebehandlungs-, Maß- oder Montagefehler zurückzuführen ist. Bestätigte Herstellungsfehler sind durch die Garantie abgedeckt; je nach Fall erfolgt ein Austausch, eine Nachbesserung oder eine Gutschrift.